
Odporne na zużycie ceramiczne przyssawki próżniowe z gęstego tlenku glinu
Cechy produktu Wysoka czystość: Czystość> 99%, brak zanieczyszczeń, elektryczność statycz...

Warsztat obróbki precyzyjnej w Ohio przepuścił partię części ze stali nierdzewnej 316L przez nowe 5-osiowe centrum obróbcze bez żadnej kompensacji termicznej i zezłomował 14 ze 100 elementów. Odrzucone części wykazywały dryft wymiarowy do 18 mikronów przy krytycznych średnicach otworów. Przyczyną nie była geometria narzędzia ani bicie wrzeciona; był to skumulowany efekt rozszerzalności cieplnej, którym nigdy aktywnie nie zarządzano.
Dokładność precyzyjnie obrobionych części jest miarą tego, jak bardzo wyprodukowany komponent odpowiada specyfikacjom projektowym. W branżach o dużej wartości, takich jak przemysł lotniczy, sprzęt medyczny i samochodowe układy napędowe, utrzymywanie tolerancji w granicach ±5 mikronów nie jest luksusem – jest to wymóg umowny. Osiągnięcie tego poziomu spójności wymaga kontroli sześciu współzależnych czynników: zachowania termicznego, sztywności maszyny, stanu narzędzia, właściwości materiału, parametrów skrawania i wiedzy operatora.
Temperatura jest cichym wrogiem precyzji. Nawet zmiana temperatury otoczenia o 1°C może spowodować rozszerzenie stalowej części o średnicy 300 mm o prawie 3,5 mikrona — wystarczająco dużo, aby odrzucić element o wąskich tolerancjach. Obrabiarki wytwarzają ciepło poprzez obrót wrzeciona, tarcie skrawania i układy hydrauliczne. Bez aktywnego chłodzenia ten dryft termiczny gromadzi się w nieprzewidywalny sposób. Nowoczesne centra obróbkowe wykorzystują systemy chłodziwa o stabilności ±0,5°C, a wiele z nich integruje czujniki termiczne, które przekazują informacje zwrotne do CNC w czasie rzeczywistym. Do zastosowań krytycznych zalecamy obudowy z klimatyzacją, które utrzymują temperaturę 20°C ± 0,2°C. Ta pojedyncza inwestycja często zmniejsza ilość złomów o ponad 40% w przypadku produkcji wielkoseryjnej.
Udział dryfu termicznego według źródła maszyny
Procenty reprezentują średni udział w całkowitym błędzie termicznym w typowych operacjach frezowania. Wartości różnią się w zależności od konstrukcji maszyny i warunków pracy.
Każda operacja cięcia generuje wibracje – pytanie brzmi, jak dobrze Twoja maszyna je pochłania. Niska sztywność prowadzi do drgań, które pozostawiają widoczne ślady i powodują ugięcie narzędzia. Sztywna rama maszyny, często wykonana z polimerobetonu lub żeliwa, może tłumić częstotliwości do 200 Hz, podczas gdy lekkie konstrukcje rezonują przy wyższych amplitudach. Badania wykazały, że zwiększenie sztywności statycznej o 25% poprawia jakość powierzchni o prawie jeden stopień Ra. Aktywne systemy tłumienia, takie jak dostrojone amortyzatory masowe lub siłowniki piezoelektryczne, mogą dodatkowo zredukować wibracje o 60–70%, umożliwiając wyższe prędkości wrzeciona bez utraty dokładności.
Amplituda drgań a prędkość skrawania
Względna amplituda znormalizowana do maksymalnych wibracji przy niskiej prędkości. Optymalny zakres odpowiada 60-80% maksymalnej prędkości wrzeciona przy włączonym aktywnym tłumieniu.
Stan narzędzia jest prawdopodobnie czynnikiem, który w największym stopniu podlega kontroli operatora. Zużyte narzędzie wytwarza większe siły skrawania, generuje więcej ciepła i pozostawia słabą jakość wykończenia powierzchni. Wymiana wkładek co 200–300 części, w zależności od materiału, jest powszechną praktyką. Narzędzia powlekane (TiAlN, AlCrN) wydłużają żywotność nawet o 300% i redukują narost na krawędzi. Ponadto kąt natarcia i kąt przyłożenia narzędzia muszą być dopasowane do materiału przedmiotu obrabianego – na przykład dodatnie nachylenie w przypadku aluminium i ujemne w przypadku stali hartowanej. Nasz precyzyjna obróbka możliwości obejmują systemy monitorowania stanu narzędzi, które wykrywają zużycie w czasie rzeczywistym, zapobiegając kosztownym odchyleniom.
Trwałość narzędzia według rodzaju powłoki (godziny)
Warunki testowe: płytki węglikowe, stal nierdzewna 316L, stała prędkość skrawania i posuw. Narzędzia powlekane wykazują znacznie dłuższą żywotność.
Nie wszystkie metale są sobie równe. Stale automatowe, takie jak 12L14, można łatwo obrabiać, podczas gdy superstopy, takie jak Inconel 718, są niezwykle trudne. Twardość materiału, ciągliwość i przewodność cieplna wpływają na siły skrawania i zużycie narzędzia. Na przykład stopy tytanu wymagają niskich prędkości skrawania i dużych posuwów, aby uniknąć utwardzania przez zgniot. Prosty wskaźnik obrabialności, oparty na trwałości narzędzia i wykończeniu powierzchni, może pomóc w planowaniu procesu. Autorska baza danych obejmująca ponad 200 materiałów pomaga w zarekomendowaniu idealnych parametrów dla każdego zadania.
Materiały o wysokiej obrabialności
Materiały o niskiej obrabialności
Prędkość, posuw i głębokość skrawania tworzą „złoty trójkąt” obróbki. Zbyt szybka praca powoduje utratę trwałości narzędzia; zbyt wolne zmniejsza produktywność. Zaawansowane systemy CNC wykorzystują sterowanie adaptacyjne w celu utrzymania stałego obciążenia wiórów, automatycznie dostosowując prędkości posuwu, aby skompensować zużycie narzędzia lub różnice w materiale. Dobrze zoptymalizowany zestaw parametrów może poprawić dokładność o 15–20%, jednocześnie skracając czas cyklu. Projektowanie eksperymentów (DoE) służy do znajdowania optymalnego punktu dla każdego zadania, równoważenia wykończenia powierzchni, stabilności wymiarowej i wydajności.
Nawet najbardziej zaawansowana maszyna wymaga wykwalifikowanych operatorów. Zrozumienie wzorców zużycia narzędzi, interpretacja wykończenia powierzchni i dokonanie mikroregulacji może zaoszczędzić tysiące części przed złomowaniem. Inwestycje w ciągłe szkolenia i zachęcanie operatorów do dzielenia się spostrzeżeniami na różnych zmianach przynoszą znaczne zyski. Kultura, która ceni precyzję ponad szybkość i nagradza rozwiązywanie problemów, często zapewnia najwyższy wzrost dokładności. Wewnętrzne wskaźniki pokazują, że sklepy z zaangażowanymi operatorami mają o 30% mniej alertów dotyczących jakości i o 25% wyższy zysk przy pierwszym przejściu.
| Czynnik | Wpływ na dokładność | Podejście łagodzące |
| Dryft termiczny | ± 10–20 µm | Kontrola płynu chłodzącego, obudowa klimatyczna |
| Wibracje | ± 5–15 µm | Sztywna rama, aktywne tłumienie |
| Zużycie narzędzia | ± 8–25 µm | Narzędzia powlekane, monitorowanie w czasie rzeczywistym |
| Zmienność materiału | ± 3–12 µm | Wstępna selekcja, badanie partii |
| Parametry cięcia | ± 4–18 µm | Sterowanie adaptacyjne, optymalizacja DoE |
| Umiejętność operatora | ± 5–15 µm | Szkolenia, standardowe procedury pracy |
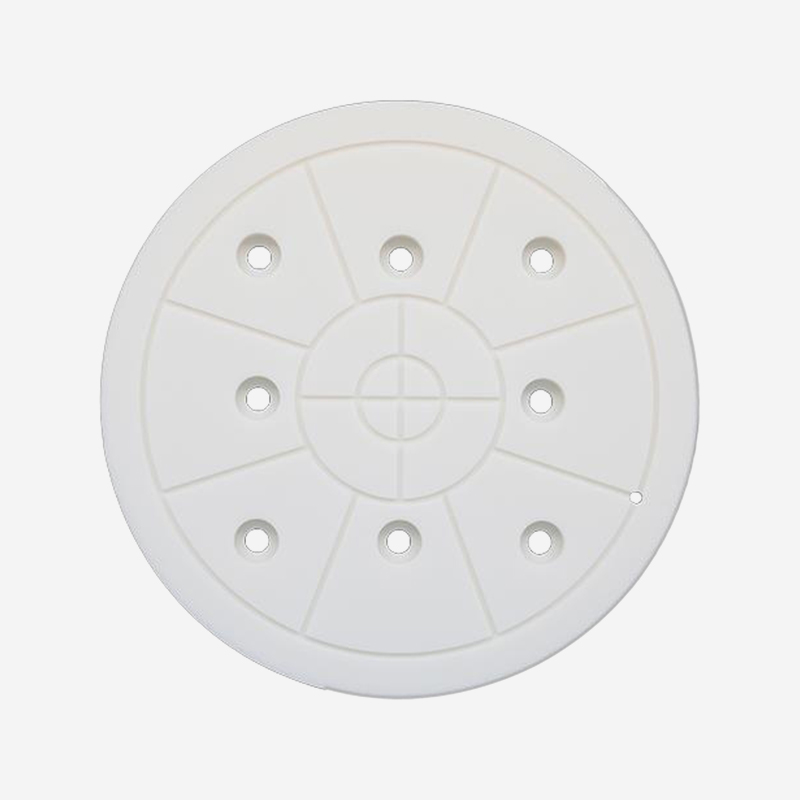
Cechy produktu Wysoka czystość: Czystość> 99%, brak zanieczyszczeń, elektryczność statycz...
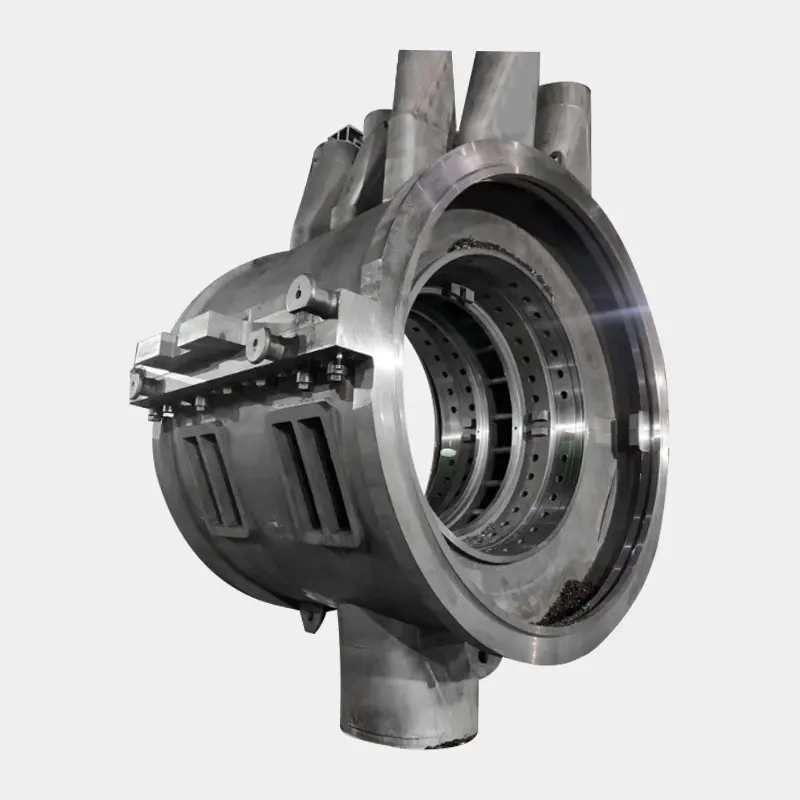
Całkowita długość cylindra wynosi 5300 mm * szerokość 3294 mm * wysokość 6435 mm. Całkowita waga ...
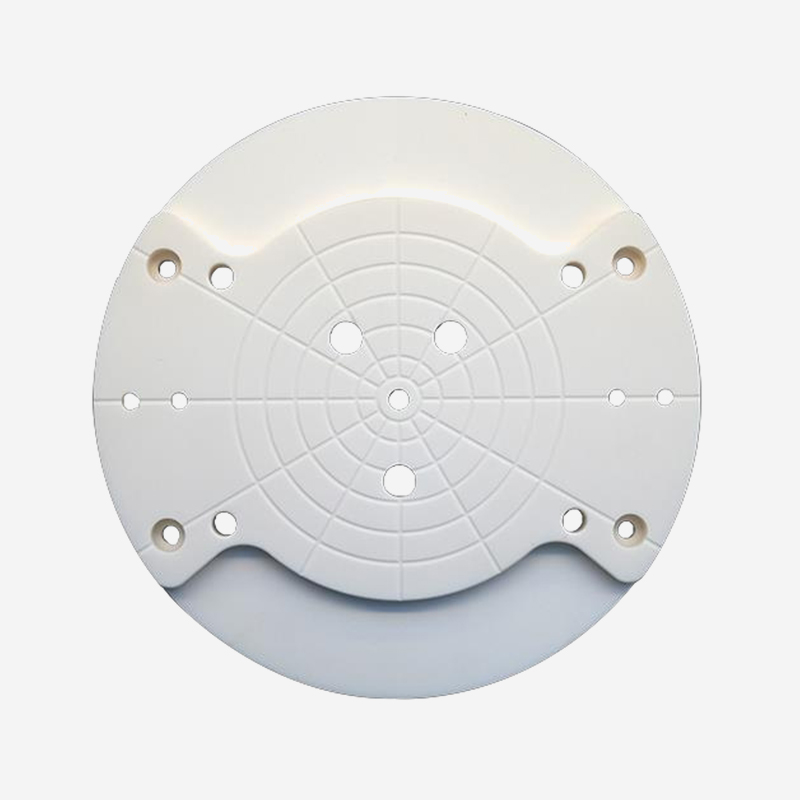
Cechy produktu Czysta i precyzyjna: gładka powierzchnia (niełatwo zarysować obrabiany prz...
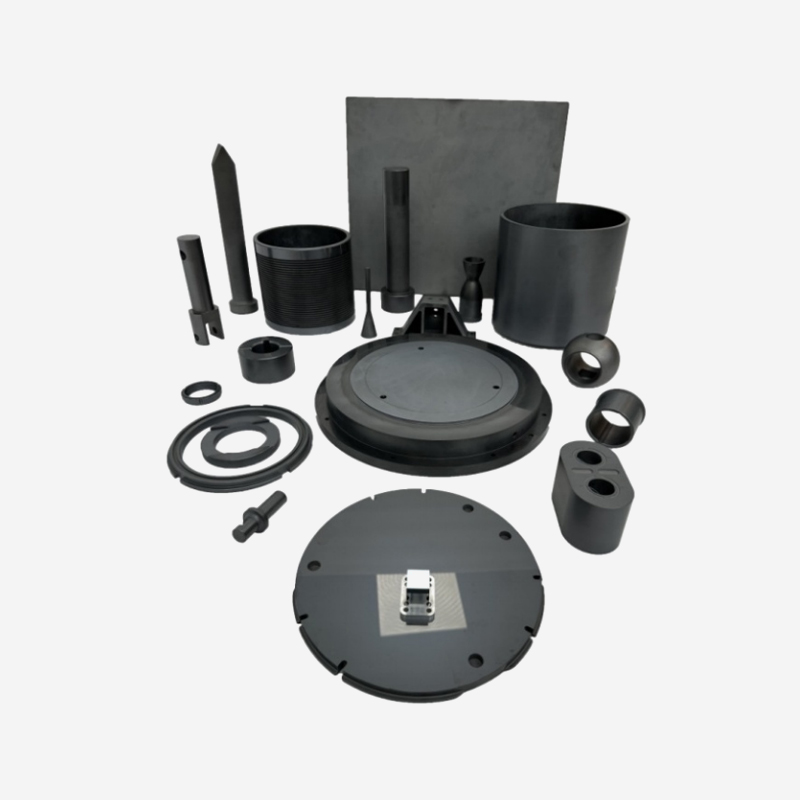
Kluczem do określenia właściwości materiałów z węglika krzemu jest ich mikrostruktura. Materiał c...
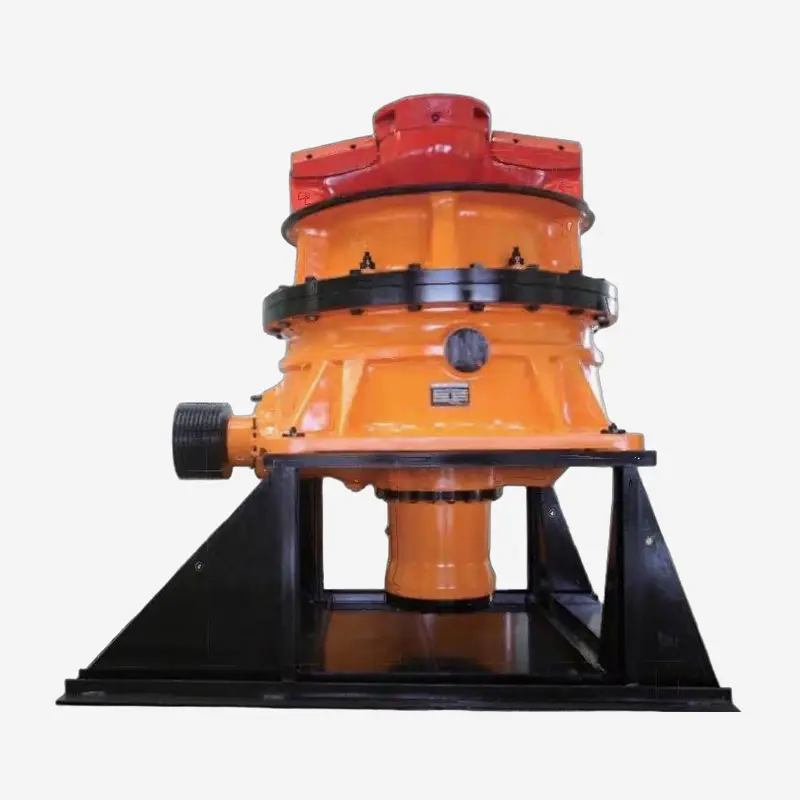
Jednocylindrowa hydrauliczna kruszarka stożkowa charakteryzuje się wysoką zawartością technologic...
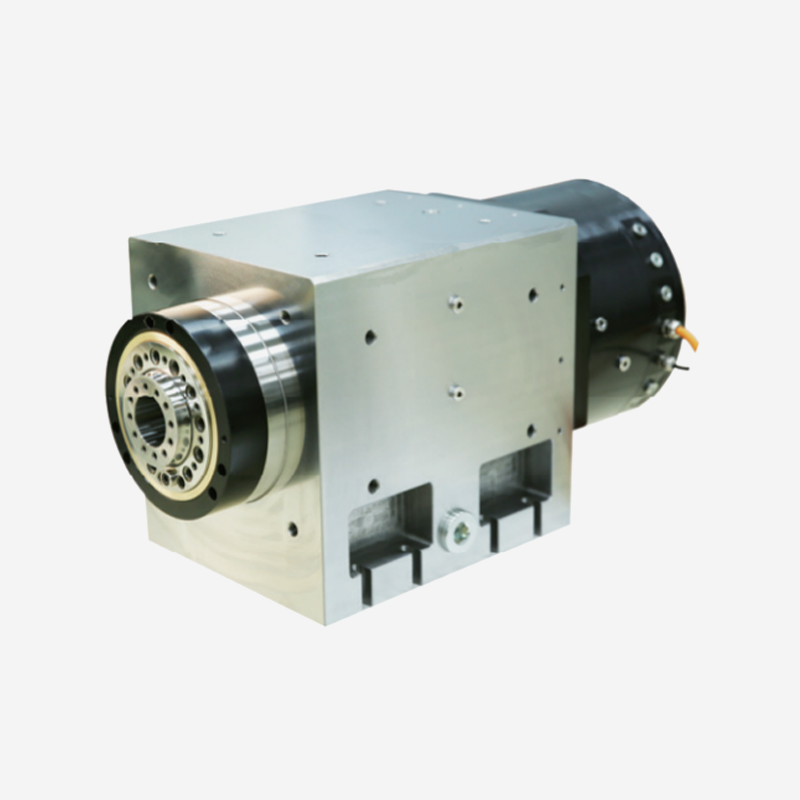
Aplikacje Ostre toczenie Toczenie diamentowe jednopunktowe Tokarki precyzyjne ...
Gotowy na wspólne innowacje? Skontaktuj się z naszymi ekspertami.
Skontaktuj się z nami
Address: 288 Shande Road, miasto Shanyang, dystrykt Jinshan, Szanghaj, Chiny TEL/WhatsApp:Terminal mobilny