
Półprzewodnikowy piec monokrystaliczny trzeciej generacji
Zaprojektowany specjalnie do wzrostu kryształów SiC i GaN, zapewniający wyjątkową stabilność pola...

Producent urządzeń medycznych w Minnesocie borykał się z poważnymi niedoborami komponentów narzędzi chirurgicznych. Części wymagały tolerancji ± 5 mikronów w przypadku średnic krytycznych, ze złożoną geometrią wewnętrzną i wykończeniem powierzchni Ra 0,4. Współpracując z partnerem zajmującym się obróbką precyzyjną, zespół inżynierów zaplanował kompletny proces produkcyjny — od kontroli surowców po końcową pasywację — i w ciągu sześciu tygodni dostarczył 5000 części, wszystkie spełniające specyfikację. Wynik ten nie był szczęściem; był to wynik zdyscyplinowanego, dobrze zrozumianego przepływu pracy w produkcji.
Precyzyjnie obrobione części są podstawą nowoczesnego przemysłu. Od narzędzi chirurgicznych i podwozi samolotów po elementy silników samochodowych i sprzęt półprzewodnikowy — części te zapewniają wydajność i niezawodność niezliczonych produktów. Ale jak właściwie się je robi? Ten przewodnik zawiera pełny przegląd krok po kroku precyzyjna obróbka procesu, obejmującego wszystko, od projektu i wyboru materiałów po kontrolę i wykończenie powierzchni. Niezależnie od tego, czy dopiero zaczynasz przygodę z produkcją, czy też jesteś doświadczonym specjalistą ds. zaopatrzenia, ten zasób pogłębi Twoją wiedzę na temat tego, czego potrzeba, aby wyprodukować wysokiej jakości komponenty o wąskich tolerancjach.
Każda precyzyjnie obrobiona część zaczyna się od pomysłu, ale pomysł ten musi zostać przełożony na projekt nadający się do produkcji. Tutaj w grę wchodzi projektowanie pod kątem możliwości produkcyjnych. Inżynierowie ściśle współpracują z mechanikami, aby dokonać przeglądu geometrii części, zidentyfikować potencjalne wyzwania i zoptymalizować projekt pod kątem produkcji. Elementy takie jak ostre narożniki wewnętrzne, głębokie, wąskie szczeliny i cienkie ścianki mogą być trudne lub kosztowne w obróbce, dlatego często są one przeprojektowywane, aby były bardziej przyjazne w produkcji.
Na tym etapie zespół projektowy określa wymiary krytyczne, tolerancje i wymagania dotyczące wykończenia powierzchni. Wybierają również materiał na podstawie wymagań funkcjonalnych części, środowiska operacyjnego i ograniczeń kosztowych. Dobrze przeprowadzony przegląd DFM może obniżyć koszty obróbki o 20 do 30 procent i zapobiec kosztownym niespodziankom podczas produkcji. Wynikiem tego etapu jest kompletny rysunek techniczny i model bryłowy 3D, który służy jako główna definicja dla pozostałej części procesu.
Gdy projekt jest już gotowy, kolejnym krokiem jest wybór odpowiedniego materiału. Wybór materiału wpływa na obrabialność, trwałość narzędzia, wytrzymałość części, wagę i koszt. Typowe materiały do precyzyjnej obróbki obejmują stopy aluminium, stale nierdzewne, tytan, mosiądz, miedź i konstrukcyjne tworzywa sztuczne. Do wymagających zastosowań stosuje się materiały takie jak Inconel, Monel i inne nadstopy.
Zakup materiałów obejmuje pozyskiwanie certyfikowanych surowców od zatwierdzonych dostawców. Każda przychodząca partia jest sprawdzana w celu sprawdzenia jej składu chemicznego i właściwości mechanicznych, zapewniając, że spełnia ona specyfikacje wymagane dla danej części. Identyfikowalność ma kluczowe znaczenie, zwłaszcza w branżach regulowanych, takich jak przemysł lotniczy i urządzenia medyczne, gdzie certyfikacja materiałów musi być zachowana w całym łańcuchu dostaw.
Wybór materiału według branży
Wybór materiałów różni się znacznie w zależności od branży, na podstawie wymagań wytrzymałościowych, odporności na korozję i względów kosztowych.
Po wybraniu materiału proces produkcyjny przechodzi do programowania CNC. Tutaj model cyfrowy jest przekładany na instrukcje maszynowe, które prowadzą narzędzia tnące po precyzyjnych ścieżkach w celu usunięcia materiału i stworzenia pożądanej geometrii. Wykwalifikowani programiści używają oprogramowania do wspomagania produkcji komputerowej do generowania ścieżek narzędzia, biorąc pod uwagę takie czynniki, jak prędkość skrawania, prędkość posuwu, głębokość skrawania i zaangażowanie narzędzia.
Optymalizacja ścieżki narzędzia to krytyczny krok, który równoważy czas obróbki, trwałość narzędzia i wykończenie powierzchni. Zaawansowane oprogramowanie CAM może symulować cały proces obróbki, wykrywając potencjalne kolizje, weryfikując luz narzędzia i prognozując jakość powierzchni przed cięciem metalu. Ta wirtualna weryfikacja zmniejsza ryzyko kosztownych błędów i pozwala programistom na dostrojenie procesu w celu uzyskania maksymalnej wydajności.
Porównanie wydajności ścieżki narzędzia
Wydajność reprezentuje szybkość usuwania materiału w stosunku do teoretycznego maksimum. Zaawansowane strategie ścieżki narzędzia znacznie poprawiają produktywność.
Przed rozpoczęciem cięcia przedmiot obrabiany musi być bezpiecznie zamocowany w maszynie. Mocowanie robocze to proces zaciskania, mocowania lub innego zabezpieczania surowca, tak aby pozostawał on stabilny podczas obróbki. Właściwy chwyt roboczy jest niezbędny do utrzymania dokładności, zapobiegania wibracjom i zapewnienia bezpieczeństwa operatora. Typowe metody mocowania obejmują imadła, uchwyty, tuleje zaciskowe i osprzęt zaprojektowany na zamówienie.
W przypadku skomplikowanych części często wymagane są niestandardowe uchwyty, aby utrzymać część w określonej orientacji, uzyskać dostęp do trudno dostępnych elementów i zminimalizować ugięcie podczas cięcia. Projektowanie uchwytów to specjalistyczna umiejętność wymagająca zrozumienia sił obróbki, geometrii części i wielkości produkcji. Dobrze zaprojektowane mocowanie skraca czas konfiguracji, poprawia powtarzalność i pozwala na stałą jakość poszczególnych części.
Po napisaniu programu i przygotowaniu uchwytu można rozpocząć właściwą obróbkę. Tutaj naprawdę liczy się precyzja i niezawodność sprzętu.
Istotą procesu produkcji precyzyjnej jest sama operacja obróbki. Polega to na użyciu frezarek CNC, tokarek lub innych obrabiarek do usuwania materiału z przedmiotu obrabianego zgodnie z zaprogramowanymi ścieżkami narzędzia. Operacje obróbki mechanicznej są zwykle wykonywane etapami, począwszy od obróbki zgrubnej w celu szybkiego usunięcia większości materiału, a następnie obróbki półwykańczającej i wykańczającej w celu uzyskania ostatecznych wymiarów i wykończenia powierzchni.
Frezowanie CNC to jeden z najpowszechniejszych procesów, w którym wykorzystuje się obrotowe narzędzia skrawające do usuwania materiału z nieruchomego przedmiotu obrabianego. Z kolei toczenie CNC obraca przedmiot obrabiany, podczas gdy stacjonarne narzędzie tnące usuwa materiał. Obydwa procesy można wykonać na maszynach 3-, 4-osiowych lub 5-osiowych, z dodatkowymi osiami umożliwiającymi bardziej złożone geometrie i zmniejszającymi liczbę wymaganych przezbrajań. W całym procesie obróbki chłodziwo stosowane jest w celu kontrolowania temperatury, smarowania powierzchni styku skrawającego i spłukiwania wiórów. Zaawansowane precyzyjna obróbka systemy integrują te procesy z monitorowaniem w czasie rzeczywistym, aby zapewnić stałą jakość w każdej serii produkcyjnej.
Typowy rozkład czasu obróbki
Rozkład czasu dla typowego zadania obróbki precyzyjnej. Konfiguracja i inspekcja stanowią znaczną część całkowitego czasu cyklu.
Kontrola jakości nie jest kwestią drugorzędną w obróbce precyzyjnej — jest ona zintegrowana z każdym etapem procesu. Kontrola w trakcie procesu obejmuje pomiar części na różnych etapach produkcji w celu sprawdzenia, czy wymiary mieszczą się w granicach tolerancji. Można tego dokonać za pomocą narzędzi ręcznych, takich jak mikrometry i suwmiarki, lub bardziej zaawansowanych przyrządów, takich jak współrzędnościowe maszyny pomiarowe i komparatory optyczne.
Statystyczna kontrola procesu jest często wykorzystywana do monitorowania trendów i wykrywania zmian w procesie, zanim części przekroczą tolerancję. Śledząc kluczowe wymiary i obliczając wskaźniki wydajności, producenci mogą zapewnić, że proces jest stabilny i zdolny do spełnienia wymaganych specyfikacji. W przypadku wykrycia odchylenia proces można dostosować w czasie rzeczywistym, aby rozwiązać problem, zapobiegając złomowaniu i przeróbkom.
Po obróbce części do jej ostatecznych wymiarów często poddawana jest ona wykańczaniu powierzchni i operacjom wtórnym w celu uzyskania wymaganego wyglądu, odporności na korozję lub właściwości funkcjonalnych. Typowe procesy wykańczania obejmują anodowanie, galwanizację, malowanie, malowanie proszkowe i pasywację. Obróbki te chronią część przed degradacją środowiska, a także mogą poprawić jej estetykę.
Operacje wtórne mogą obejmować obróbkę cieplną w celu zmiany właściwości mechanicznych materiału, spawanie lub montaż w celu połączenia wielu komponentów oraz badania nieniszczące w celu sprawdzenia integralności części. W przypadku części wymagających wyjątkowo gładkich powierzchni można zastosować procesy takie jak honowanie, docieranie lub polerowanie.
Procesy wykańczania powierzchni
Operacje wtórne
Zanim część zostanie wysłana do klienta, musi przejść kompleksową kontrolę końcową. Obejmuje to weryfikację wszystkich krytycznych wymiarów z rysunkiem technicznym, sprawdzenie wykończenia powierzchni i potwierdzenie, że spełnione są wszelkie specjalne wymagania. W przypadku branż regulowanych często wymagany jest raport z kontroli pierwszego artykułu, który dokumentuje każdy wymiar i cechę pierwszej części produkcyjnej.
Identyfikowalność jest również kluczowym elementem kontroli końcowej. Certyfikaty materiałowe, zapisy procesów i wyniki kontroli są gromadzone w pakiecie dokumentacji jakości dołączonej do przesyłki. Pakiet ten daje klientowi pewność, że część została wyprodukowana zgodnie z wymaganymi normami i umożliwia pełną identyfikowalność w przypadku jakichkolwiek problemów z jakością.
Ostatnim etapem procesu precyzyjnej obróbki jest pakowanie i logistyka. Części muszą być starannie zapakowane, aby zapobiec uszkodzeniom podczas transportu, zwłaszcza jeśli mają delikatne elementy lub krytyczne powierzchnie. Aby chronić części podczas transportu, często stosuje się środki antykorozyjne, środki osuszające i opakowania amortyzujące.
Planowanie logistyki gwarantuje, że części zostaną dostarczone do klienta na czas i we właściwej ilości. Może to obejmować koordynację ze spedytorami, brokerami celnymi i zespołami magazynowymi, aby zapewnić płynne działanie łańcucha dostaw.
| Scena | Kluczowe działania | Typowy czas trwania |
| Projektowanie i DFM | Przegląd projektu, dobór materiałów | 1-3 tygodnie |
| Programowanie i konfiguracja | Programowanie CAM, projektowanie osprzętu | 1-5 dni |
| Obróbka | Zgrubne, finishing operations | Różni się w zależności od części |
| Inspekcja | Kontrola w trakcie i końcowa | 1-3 godziny |
| Wykończenie | Anodowanie, galwanizacja, obróbka cieplna | 1-5 dni |
| Pakowanie i wysyłka | Opakowania ochronne, logistyka | 1-3 dni |
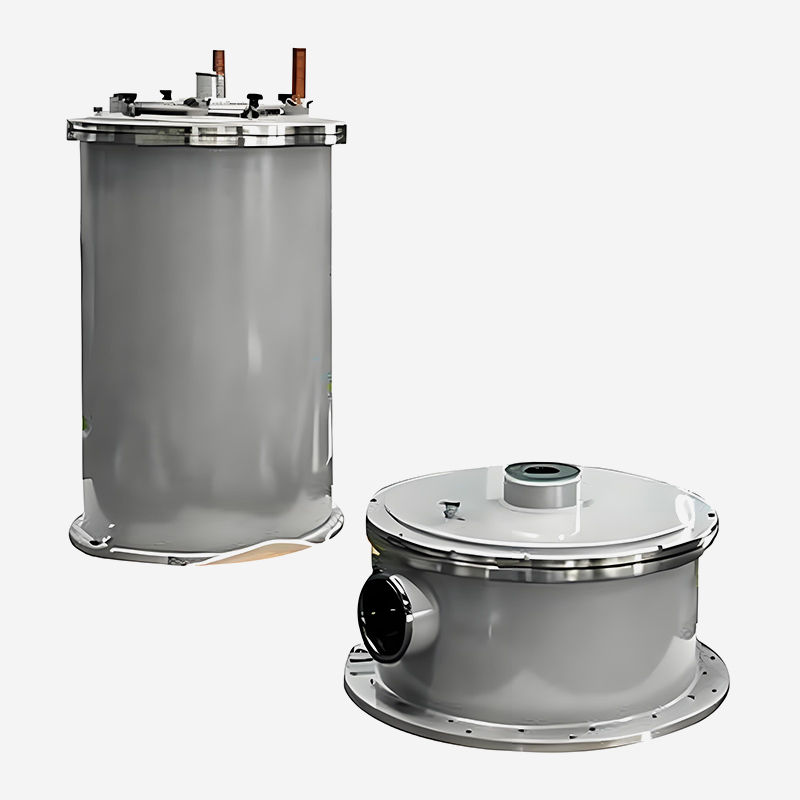
Zaprojektowany specjalnie do wzrostu kryształów SiC i GaN, zapewniający wyjątkową stabilność pola...
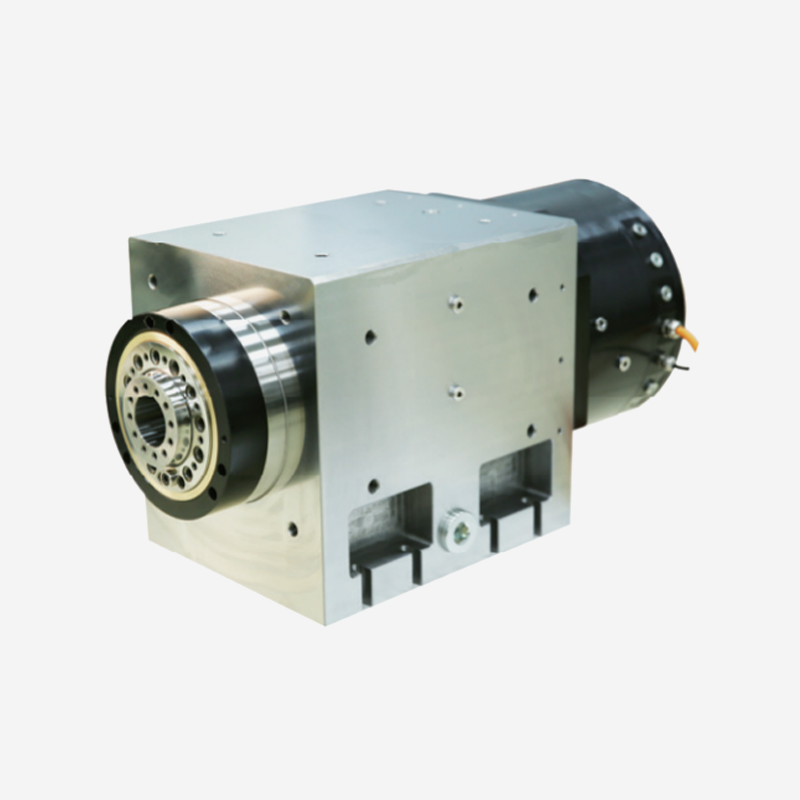
Aplikacje Ostre toczenie Toczenie diamentowe jednopunktowe Tokarki precyzyjne ...
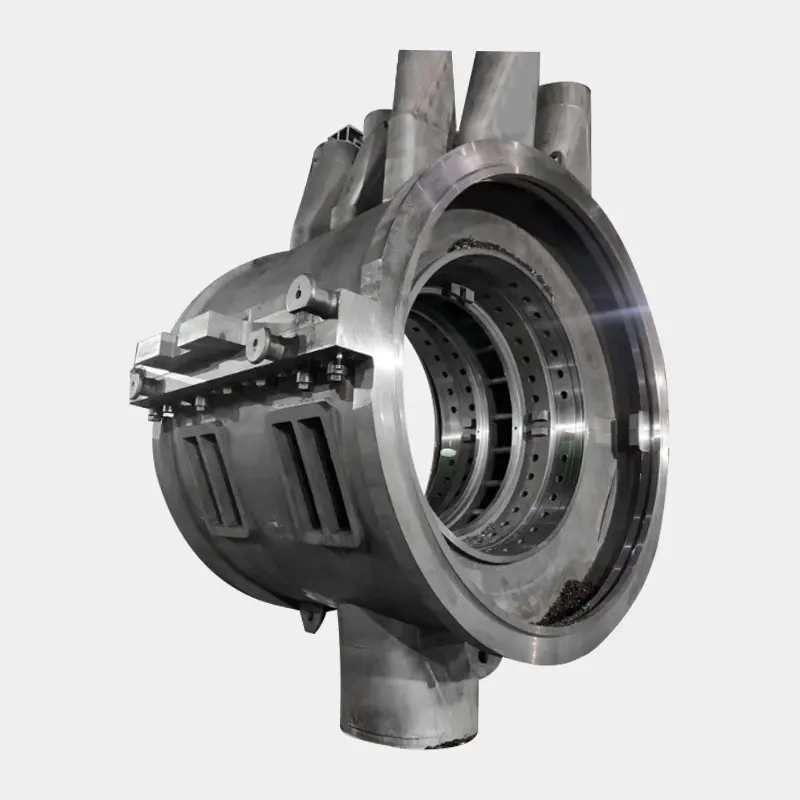
Całkowita długość cylindra wynosi 5300 mm * szerokość 3294 mm * wysokość 6435 mm. Całkowita waga ...
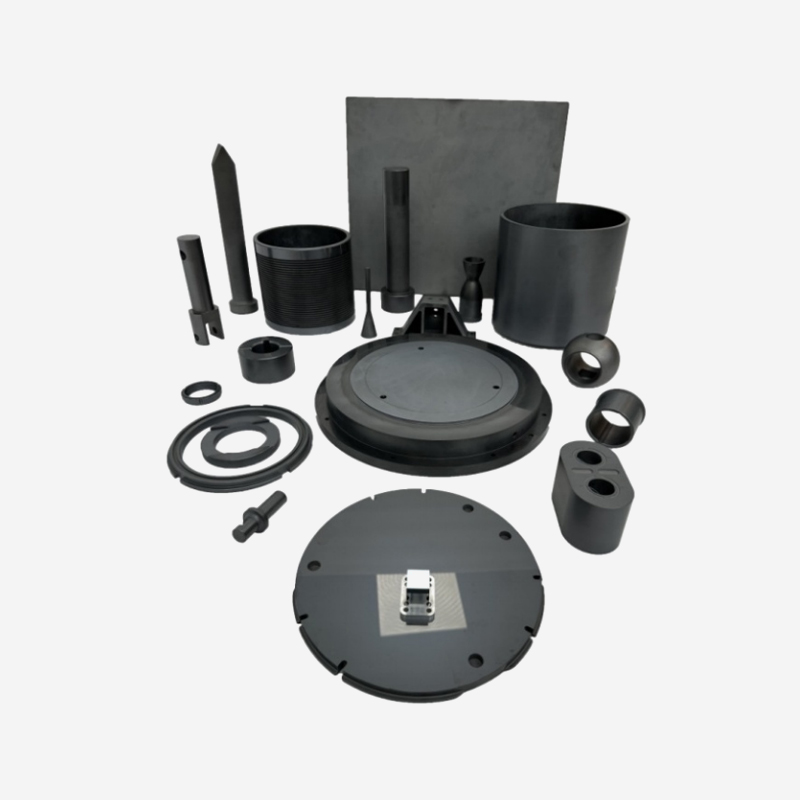
Kluczem do określenia właściwości materiałów z węglika krzemu jest ich mikrostruktura. Materiał c...
Pola aplikacji Klasyczny proces polerowania chemicznego, odpowiedni do polerowania optycz...
Obszary zastosowania: Nadaje się do optycznego szkła sferycznego, kryształów optycznych i filtrów...
Gotowy na wspólne innowacje? Skontaktuj się z naszymi ekspertami.
Skontaktuj się z nami
Address: 288 Shande Road, miasto Shanyang, dystrykt Jinshan, Szanghaj, Chiny TEL/WhatsApp:Terminal mobilny