
Ogólne półprzewodnikowe komory próżniowe o wysokiej i bardzo wysokiej próżni
Spełniając standardy HV i UHV, komory te są rygorystycznie testowane pod kątem szczelności przy u...

Każdy system próżniowy ma osobowość. Niektóre szybko utrzymują ciśnienie podstawowe i pozostają stabilne przez tygodnie; w innych wydaje się, że po każdym otwarciu kołnierza pojawia się nowy wyciek. W większości przypadków różnica nie polega na pompie ani na sterowniku. To komora próżniowa: jej geometria, powierzchnia wewnętrzna oraz sposób, w jaki została zespawana i oczyszczona.
W tym przewodniku wyjaśniono, na co należy zwrócić uwagę podczas określania specyfikacji, zakupu lub kontroli komory próżniowej, począwszy od wyboru materiału i obróbki powierzchni, po kontrole jakości i ocenę dostawcy.
Komora próżniowa to szczelne naczynie, które umożliwia przebieg procesu przy ciśnieniu niższym niż otaczająca atmosfera. W zależności od zastosowania komora może pracować w niskiej próżni (powyżej 1 mbar), wysokiej próżni (około 1 x 10^-3 mbar) lub ultrawysokiej próżni (poniżej 1 x 10^-7 mbar). Im niższe ciśnienie docelowe, tym większej uwagi wymaga każdy szczegół.
Konstrukcja komory determinuje trzy rzeczy: jak szybko system osiąga ciśnienie docelowe, jak niskie może być to ciśnienie oraz jak stabilne pozostaje ono podczas procesu. Wyniki te zależą od materiału bazowego, wykończenia powierzchni wewnętrznej, liczby i jakości uszczelek oraz sposobu montażu elementów wewnętrznych. Komora ze złym wykończeniem wewnętrznym może powodować gazowanie przez wiele tygodni; komora zawierająca uwięzione objętości może nigdy nie osiągnąć ciśnienia podanego w karcie katalogowej.
Komorę należy także zaprojektować tak, aby zapewniała dobrą przewodność. Otwory pompy powinny być duże, a elementy wewnętrzne nie powinny tworzyć wąskich przejść, które spowalniają przepływ gazu.
Stal nierdzewna jest domyślnym materiałem dla większości komór o wysokiej i bardzo wysokiej próżni. Gatunki takie jak 304L lub 316L zapewniają dobrą odporność na korozję, niskie odgazowanie po elektropolerowaniu i stabilne właściwości mechaniczne w warunkach cykli termicznych. Aluminium jest często wybierane na duże komory lub części ruchome, ponieważ jest lżejsze i ma lepszą przewodność cieplną, ale jego porowata warstwa tlenku musi być dokładnie kontrolowana podczas produkcji. Poniższa tabela podsumowuje najczęściej wybierane materiały.
| Materiał | Typowe zastosowanie | Kluczowa zaleta | Główne ograniczenie |
|---|---|---|---|
| Stal nierdzewna 304/316L | Komory wysokiej próżni i UHV | Niskie odgazowanie, doskonała spawalność | Cięższy od aluminium |
| Aluminium 6061 | Duże komory, systemy powłokowe | Lekka, dobra przewodność cieplna | Wymaga specjalnego uszczelnienia powierzchni |
| Miedź beztlenowa | Uszczelki i przepusty | Bardzo niski poziom nieszczelności dzięki kołnierzom CF | Drogie, miękkie |
Wykończenie powierzchni nie jest kosmetyczne. W przypadku wysokiej próżni często wystarcza czysta, piaskowana lub pasywowana powierzchnia. W przypadku ultrawysokiej próżni elektropolerowanie usuwa mikropęknięcia i osadzone cząstki, które zatrzymują gaz i powodują wirtualne wycieki. Do czyszczenia należy stosować detergenty alkaliczne, płukanki wodą dejonizowaną i, w stosownych przypadkach, cykl wypalania próżniowego.
Każda spoina jest potencjalnym źródłem wirtualnych nieszczelności i wytwarzania cząstek. Spoiny z pełnym przetopem, spoiny ciągłe zamiast zgrzein punktowych oraz konstrukcje unikające szczelin lub ślepych kieszeni zmniejszają ryzyko. Po spawaniu komorę należy sprawdzić pod kątem szczelności helem, najlepiej za pomocą detektora nieszczelności podłączonego do komory i rozpylonego helu na zewnątrz każdego złącza.
Wybór standardu kołnierza wpływa na szczelność, łatwość montażu i długoterminową konserwację. Kołnierze KF i ISO są praktyczne w przypadku systemów o nierównej i wysokiej próżni, ponieważ można je szybko zamontować; Kołnierze CF z metalowymi uszczelkami są powszechne w zastosowaniach UHV, ponieważ można je wypalić i osiągnąć wyjątkowo niski poziom wycieków. Wzierniki, przepusty elektryczne i wloty gazu muszą być zaprojektowane w taki sposób, aby ich materiały wykazywały zgodną rozszerzalność cieplną i nie wydzielały gazów.
Każda komora musi wytrzymywać ciśnienie atmosferyczne bez trwałego odkształcenia. Grubość ścianki, żebra usztywniające i rozmieszczenie portów są zatem decyzjami konstrukcyjnymi. Jednocześnie rozmiar portu i geometria wewnętrzna wyznaczają efektywną prędkość pompowania. Duża komora z małym wylotem będzie pompować powoli, bez względu na moc pompy próżniowej.
Najlepsza konstrukcja komory próżniowej zawodzi, jeśli nie można jej obrobić z wymaganymi tolerancjami. Powierzchnie kołnierzy muszą pozostać płaskie i równoległe, rowki na pierścienie uszczelniające typu O-ring muszą mieścić się w granicach kilku setnych milimetra, a rozmieszczenie śrub musi pasować do pasującego sprzętu. W praktyce oznacza to, że producent komory powinien posiadać własne możliwości w zakresie obróbki, kontroli i obróbki powierzchni, zamiast polegać na oddzielnych podwykonawcach.
W naszym zakładzie łączymy precyzyjną obróbkę z dokładnością do 0,001 mm z częściami o masie od 0,1 grama do 150 ton, dlatego możemy wyprodukować wszystko, od małych komponentów CF po duże komory powlekające. Aby bliżej przyjrzeć się precyzyjnym procesom stojącym za komponentami komory, zapoznaj się z naszym przewodnikiem produkowane są precyzyjnie obrobione części .
Nie polegaj wyłącznie na słowie dostawcy komory próżniowej. Przed zaplanowaniem instalacji poproś o raport z testu szczelności helu, certyfikat materiałowy i zapis kontroli wymiarowej.
Dostawca powinien być w stanie zapewnić co najmniej:
Procesy półprzewodnikowe, takie jak napylanie katodowe, trawienie i chemiczne osadzanie z fazy gazowej, wymagają stabilnych środowisk o wysokiej lub bardzo wysokiej próżni. The komora próżniowa musi być odporny na powstawanie cząstek, tolerować reaktywne gazy i utrzymywać czyste powierzchnie pomiędzy przebiegami procesu. W przypadku materiałów półprzewodnikowych trzeciej generacji, takich jak węglik krzemu, komora często musi współpracować z komponentami wysokotemperaturowymi i specjalistycznymi częściami ceramicznymi. Dlatego produkujemy dedykowane komory półprzewodnikowe wysokopróżniowe i ultrawysokopróżniowe o ściśle kontrolowanej geometrii wewnętrznej i jakości spoin.
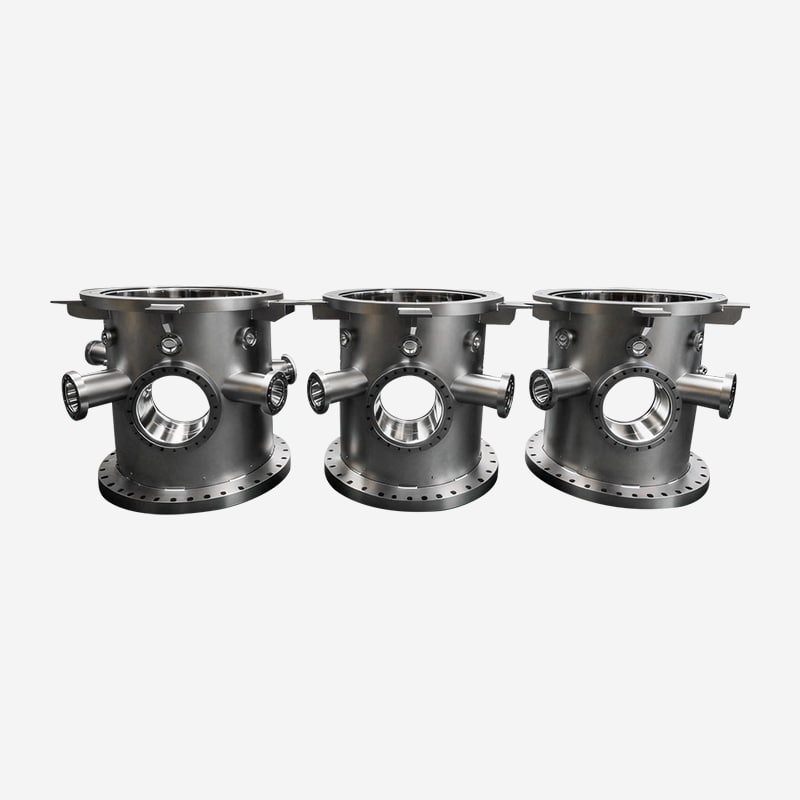 Półprzewodnikowe komory próżniowe o wysokiej i bardzo wysokiej próżni Komory te są zbudowane z myślą o stabilnych środowiskach HV/UHV w przetwarzaniu półprzewodników, z kontrolowaną geometrią i testami szczelności. Należy je rozważyć tam, gdzie reaktywne gazy i komponenty wysokotemperaturowe wymagają czystej i niezawodnej wydajności próżniowej. Zobacz produkt →
Systemy powlekania wykorzystują komory o dużej objętości wewnętrznej, wiele portów dostępu i często specjalistyczne mocowania do przetwarzania typu „roll-to-roll” lub „inline”. Korpus komory musi zapewniać sztywność strukturalną pod obciążeniem podciśnieniowym, zachowując jednocześnie kompatybilność powierzchni wewnętrznych z osadzoną folią. W przypadku linii do powlekania ciągłego długość komory i układ otworów są zazwyczaj dostosowywane do procesu. Nasze komory do powlekania w linii ciągłej zostały zbudowane z myślą o tych wymaganiach.
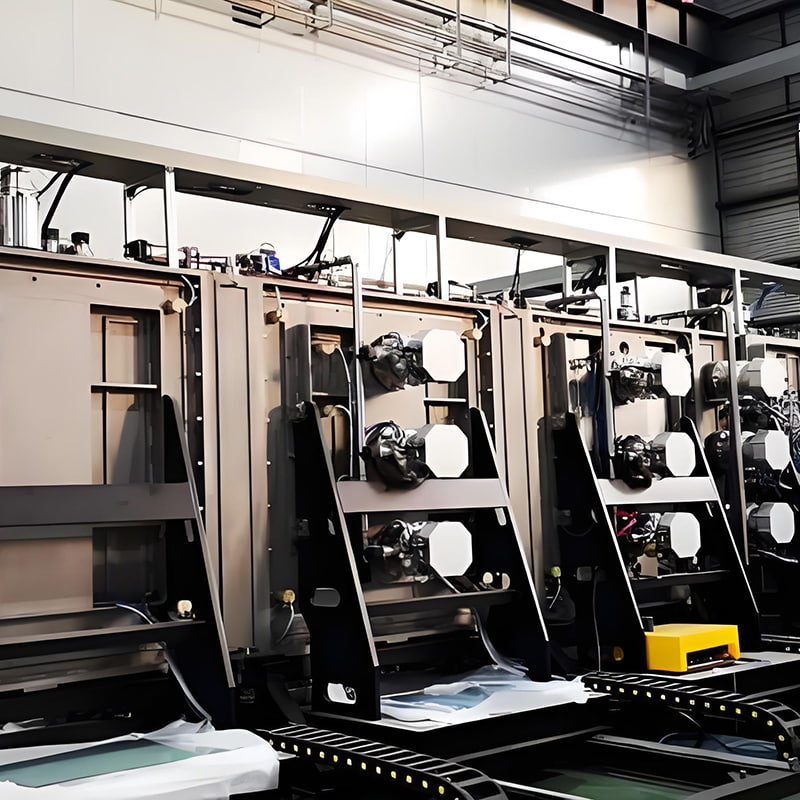 Komory do powlekania w linii ciągłej do produkcji liniowej Zaprojektowany do systemów powłok o dużej objętości z niestandardowymi układami portów i sztywnymi konstrukcjami próżniowymi. Obsługują przetwarzanie typu „roll-to-roll” lub „inline”, dzięki czemu nadają się do wysokowydajnego powlekania ciągłego i osadzania wielowarstwowego. Zobacz produkt →
Komory próżniowe są również wykorzystywane w produkcji wodoru, testowaniu komponentów ogniw paliwowych oraz na liniach suszenia lub napełniania akumulatorów litowych. Zastosowania te często łączą kontrolę wilgoci, integralność próżni i wymagania bezpieczeństwa. Komora o niewłaściwym wykończeniu powierzchni może uwięzić wilgoć i wymusić dłuższe cykle odpompowywania, co bezpośrednio zmniejsza wydajność. Nasze komory na energię wodorową i baterie litowe rozwiązują ten problem dzięki kontrolowanym powierzchniom wewnętrznym i szwom przetestowanym pod kątem szczelności.
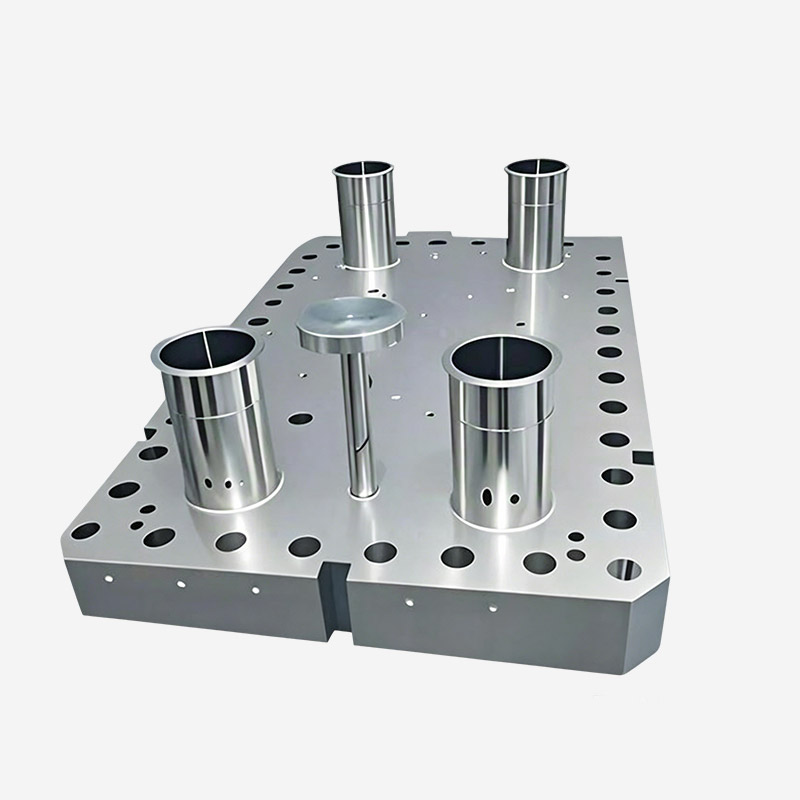 Komory próżniowe do procesów wykorzystujących energię wodorową i baterie litowe Komory te zajmują się kontrolą wilgoci i integralnością próżni w produkcji wodoru, testowaniu ogniw paliwowych oraz suszeniu lub napełnianiu akumulatorów. Kontrolowane powierzchnie wewnętrzne i spoiny sprawdzone pod kątem szczelności pomagają skrócić cykle odpompowywania i poprawić bezpieczeństwo procesu. Zobacz produkt →
Inne zastosowania, w tym symulacje lotnicze, powlekanie optyczne i przetwarzanie światłowodowe, narzucają własne ograniczenia, takie jak duże wymiary całkowite lub specjalne wymagania dotyczące rzutni.
Rzetelny dostawca powinien nie tylko narysować komorę i ją zespawać; powinni również pomóc w wyborze odpowiedniego materiału, kołnierzy, obróbki wewnętrznej i planu testów. Z naszego doświadczenia wynika, że następujące pytania szybko zawężają listę:
O godz SUNFUN , stosujemy to podejście od 1986 roku, łącząc produkcję urządzeń próżniowych z precyzyjną obróbką i produkcją dużych części. Dzięki tej kombinacji tolerancje są pod kontrolą od pierwszego cięcia do końcowego testu szczelności.
W przypadku wysokiej próżni i UHV stal nierdzewna 304L lub 316L jest zwykle najbezpieczniejszym wyborem ze względu na niskie odgazowanie i dobrą spawalność. Aluminium jest praktyczną alternatywą dla komór dużych lub wrażliwych na ciężar, wymaga jednak dokładniejszego przygotowania powierzchni.
Chropowata powierzchnia zatrzymuje cząsteczki gazu i pozostałości procesowe. Powierzchnie elektropolerowane lub odpowiednio pasywowane szybciej uwalniają gaz, skracają czas odpompowywania i zmniejszają zanieczyszczenie cząstkami stałymi w wrażliwych procesach.
Tak. Geometrię, liczbę i typ portów, materiał, obróbkę powierzchni i wymagania testowe można dostosować do procesu. Podaj swojemu dostawcy zakres ciśnień roboczych, rodzaje gazu, zakres temperatur i oczekiwany czas cyklu.
Poproś o raport z kontroli wymiarowej, certyfikaty materiałowe, wyniki testu szczelności helu i historię czyszczenia. Jeśli w komorze znajdują się elementy spawalnicze, poproś również o dokumentację kontroli spawów.
Spełniając standardy HV i UHV, komory te są rygorystycznie testowane pod kątem szczelności przy u...
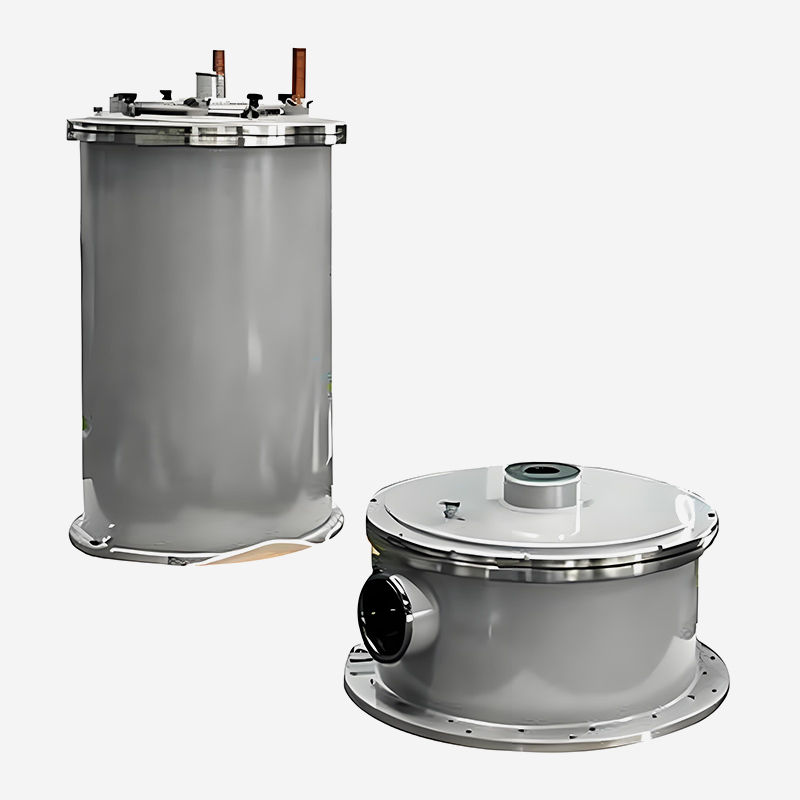
Zaprojektowany specjalnie do wzrostu kryształów SiC i GaN, zapewniający wyjątkową stabilność pola...
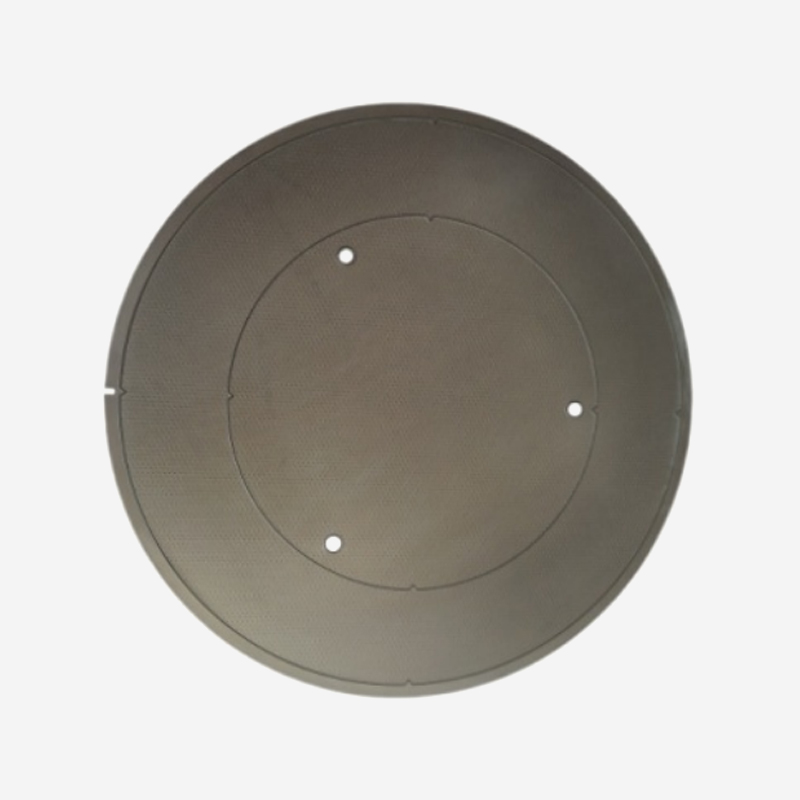
Węglik krzemu ma współczynnik rozszerzalności cieplnej porównywalny z krzemem i charakteryzuje si...
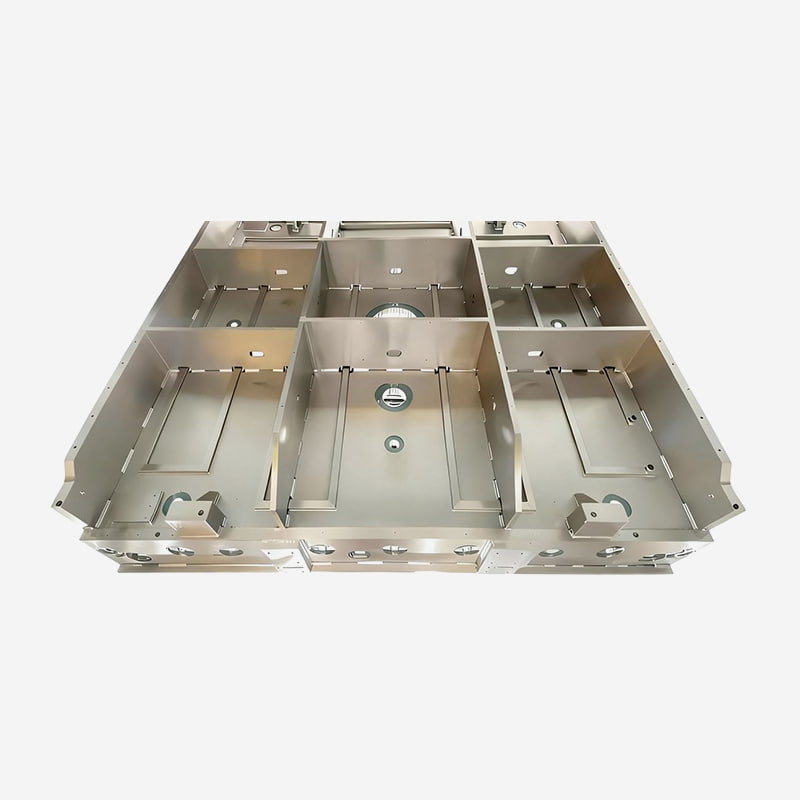
Komory te, zaprojektowane do procesów ALD, CVD i PVD, charakteryzują się doskonałą szczelnością i...
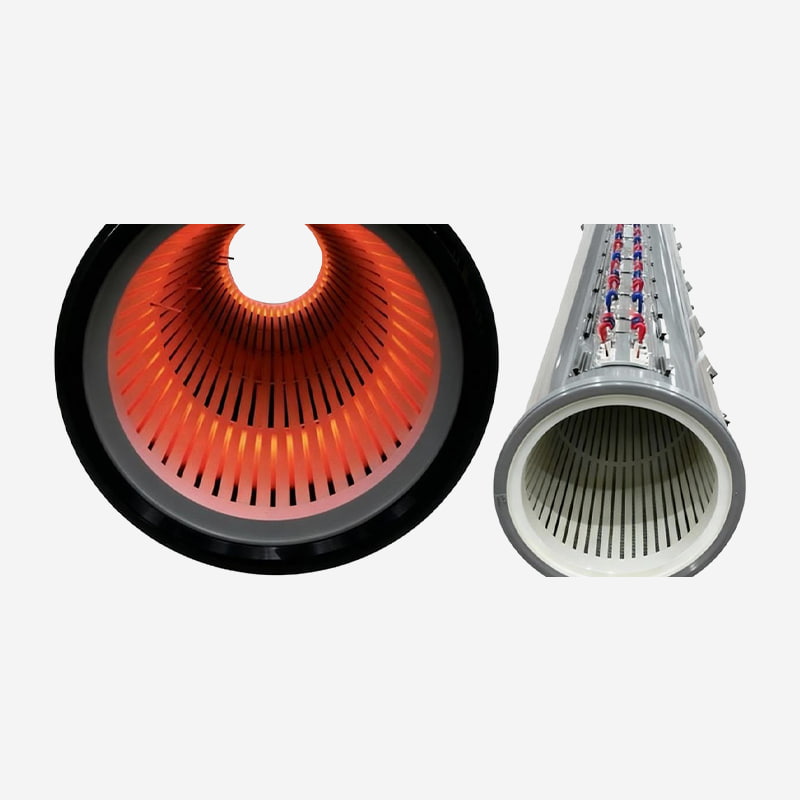
Oferujemy szeroką gamę kluczowych komponentów o wysokiej wydajności do urządzeń do osadzania cien...
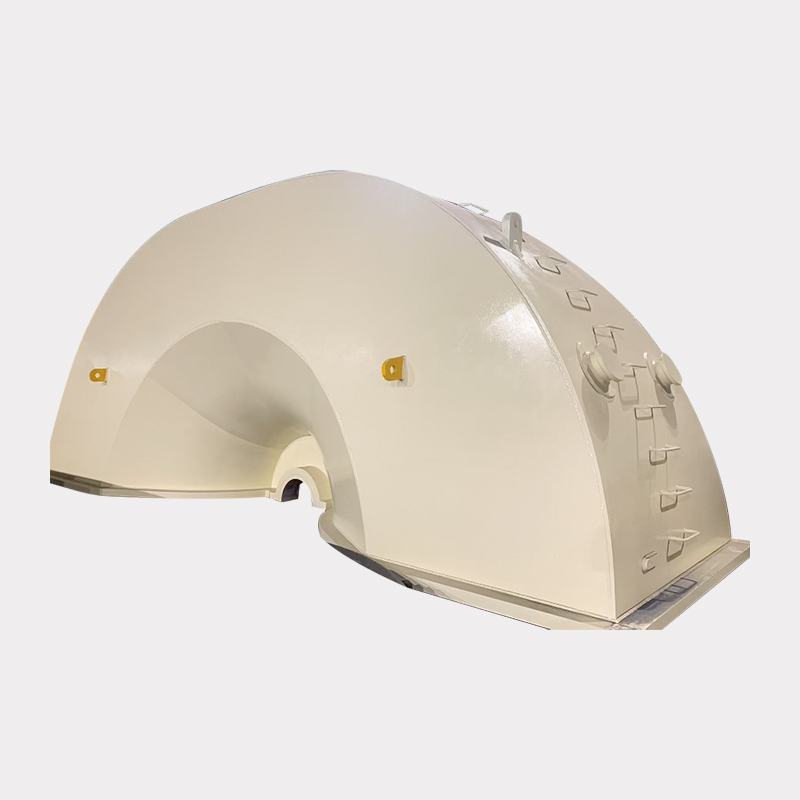
Część górna: długość 9200 mm, szerokość 3010 mm, wysokość 3650 mm. Waga 28500Kg Część dolna: d...
Gotowy na wspólne innowacje? Skontaktuj się z naszymi ekspertami.
Skontaktuj się z nami
Address: 288 Shande Road, miasto Shanyang, dystrykt Jinshan, Szanghaj, Chiny TEL/WhatsApp:Terminal mobilny