
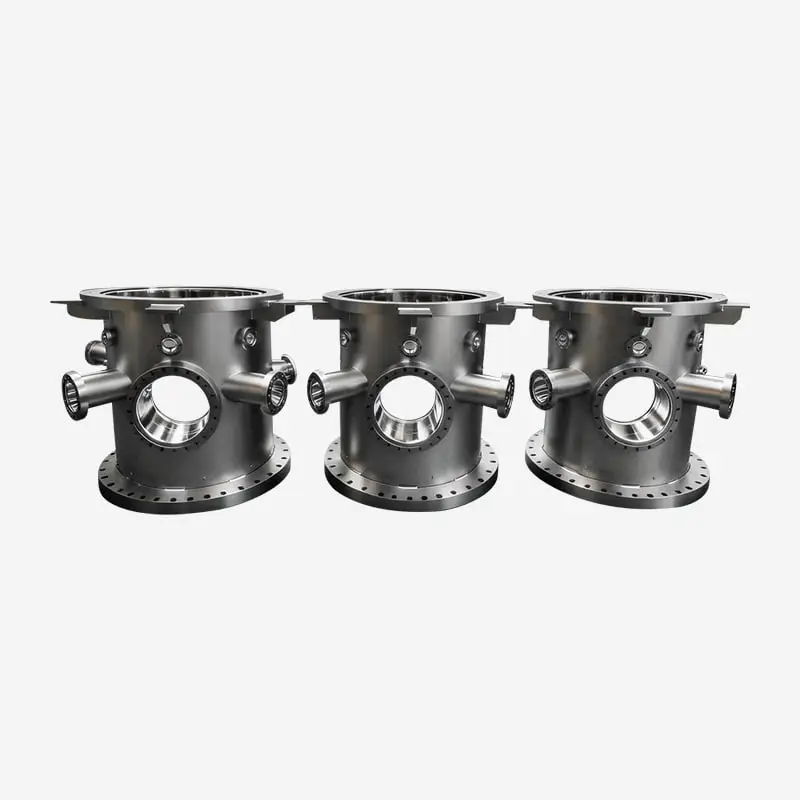
Ogólne półprzewodnikowe komory próżniowe o wysokiej i bardzo wysokiej próżni
Spełniając standardy HV i UHV, komory te są rygorystycznie testowane pod kątem szczelności przy u...

Linia powlekania zatrzymuje się w najmniej oczekiwanym momencie. Zasuwa, uruchamiana ponad tysiąc razy dziennie, w końcu ulega zatarciu, gdy na jej powierzchniach ślizgowych gromadzą się pozostałości procesowe. Komora jest odprowadzana do atmosfery, cała partia jest złomowana, a ekipa konserwacyjna spędza całą zmianę na wymianie zaworu. Ten scenariusz powtarza się w zakładach produkcyjnych, gdzie komponenty próżniowe są wybierane bez uwzględnienia cykli pracy i warunków pracy.
Właściwym podejściem jest traktowanie zasuwy wysokopróżniowej jako decyzji procesowej, a nie tylko pozycji katalogowej. O tym, czy zawór będzie działał bezawaryjnie przez lata, decydują trzy elementy: standard kołnierza, mechanizm uszczelniający i typ siłownika. W tym przewodniku wyjaśniono, jak każdy wybór wpływa na rzeczywistą wydajność produkcji.
Zasuwa jest elementem próżniowym, który wykorzystuje płaską zasuwę w kształcie dysku do otwierania i zamykania ścieżki przepływu. Zasuwa porusza się liniowo za pomocą mechanizmu łączącego lub siłownika ze stalową kulką i całkowicie wycofuje się z otworu, gdy zawór jest otwarty. Z tego projektu wynikają dwie praktyczne zalety:
W porównaniu z zaworami kątowymi i przepustnicami, zasuwy są preferowane w przypadku izolacji o dużej średnicy, gdzie liczy się przewodność. Zawór kątowy wymusza obrót gazu o 90 stopni, co w niektórych instalacjach może zmniejszyć efektywną prędkość pompowania o około 15 do 20 procent. Zawór motylkowy uszczelnia się za pomocą obracającej się tarczy, która może wychwytywać cząsteczki i pozostawiać ślady zużycia na gnieździe. Zasuwa pozwala uniknąć obu problemów, dlatego stała się standardowym elementem izolacyjnym w systemach powlekania próżniowego, narzędziach procesowych półprzewodników i sieciach komór badawczych.
Dwa parametry mają największy wpływ na dobór zasuwy: standard kołnierza i typ siłownika. Właściwe ich wykonanie eliminuje większość awarii w terenie.
Norma kołnierzowa określa sposób uszczelnienia, osiągalny zakres ciśnienia i stopień zanieczyszczenia strony próżniowej. Jest to pierwsza decyzja, ponieważ każdy inny komponent systemu musi pasować do tej samej rodziny kołnierzy.
| Standardowy kołnierz | Metoda uszczelniania | Osiągalne ciśnienie | Najlepsze dla |
|---|---|---|---|
| KF/ISO | O-ring FKM | aż do 10 -7 mbar | Systemy powlekania, ogólna próżnia, śluzy załadunkowe, komory transferowe |
| CF (ConFlat) | Uszczelka z miedzi beztlenowej | aż do 10 -10 mbar | Badania UHV, obróbka półprzewodników, analiza powierzchni, linie wiązek akceleratorów |
Siłownik określa, jak automatycznie zawór może zostać zintegrowany z sekwencją procesu.
Najniższy koszt, prosta obsługa, odpowiednia do konserwacji i użytku laboratoryjnego.
Szybka reakcja, zautomatyzowana, idealna dla linii produkcyjnych ze sprzężeniem zwrotnym wyłącznika krańcowego.
Precyzyjna kontrola położenia, nie wymaga sprężonego powietrza, wyższy koszt.
Siłowniki ręczne są najprostszą i najbardziej ekonomiczną opcją. Pasują do konfiguracji laboratoryjnych, zaworów konserwacyjnych o niskiej częstotliwości i systemów, w których nie jest dostępne sprężone powietrze. Jednakże ręczna obsługa wymaga fizycznej obecności personelu, co ogranicza automatyzację.
Siłowniki pneumatyczne są standardem przemysłowym dla linii produkcyjnych. Reagują w ciągu milisekund, działają niezawodnie przez setki tysięcy cykli i można nimi sterować za pomocą prostych zaworów elektromagnetycznych. Pneumatyczna zasuwa z wyłącznikiem krańcowym dostarcza sygnały stanu otwarcia/zamknięcia do sterownika PLC, umożliwiając automatyczne sekwencjonowanie.
Siłowniki elektryczne zapewniają precyzyjną kontrolę położenia i są stosowane tam, gdzie zawór musi modulować przepływ lub gdy nie jest dostępne sprężone powietrze. Kosztują więcej niż wersje pneumatyczne, ale są niezbędne w niektórych architekturach sterowania procesami.
Do zastosowań wysokopróżniowych w 10 -5 do 10 -7 mbar, dominują kołnierze ISO i KF z uszczelkami typu O-ring FKM. Zawory te wykonują rutynowe zadania izolacyjne w maszynach do powlekania, blokadach obciążenia i narzędziach do klastrów półprzewodników.
W przypadku dużych średnic otworów powyżej 100 mm mechanizm bramy typu łącznikowego jest bardziej stabilny niż tradycyjna konstrukcja z kulkami stalowymi. Geometria łącznika równomiernie rozkłada siłę zamykania na bramę, co zmniejsza lokalne naprężenia i poprawia powtarzalność uszczelnienia próżniowego. Ta stabilność mechaniczna staje się znacząca, gdy zawór musi się zamknąć pod wpływem różnicy ciśnień po opróżnieniu komory przez pompę wstępną.
Siłownik pneumatyczny w połączeniu z wyłącznikiem krańcowym jest konfiguracją standardową. Przełącznik daje systemowi sterującemu pozytywne potwierdzenie, że zawór osiągnął zadaną pozycję, co jest warunkiem wstępnym automatycznego wykonania receptury. Na przykład system napylania nie może rozpocząć osadzania, dopóki zasuwa nie zostanie całkowicie otwarta, ponieważ w przeciwnym razie w komorze mogłoby pojawić się ciśnienie powyżej wartości zadanej procesu.
Wybierając zasuwę o dużej średnicy do systemu powlekania, a Zasuwa wysokociśnieniowa z kołnierzem ISO do rurociągów o dużych średnicach zapewnia przewodność i trwałość cyklu wymaganą przez systemy produkcyjne.
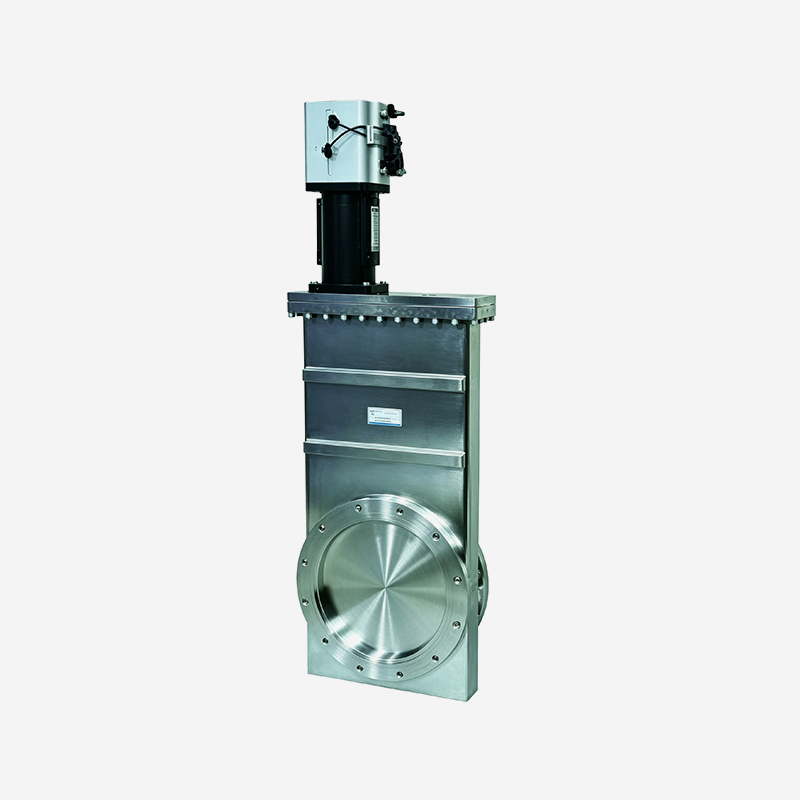 Pneumatyczny High Vacuum Gate Valve with ISO Flange for Large Bore Lines Ten zawór pneumatyczny z łącznikiem jest wyposażony w kołnierz ISO i mieszek, dzięki czemu nadaje się do linii podciśnieniowych o dużej średnicy w systemach powlekania, gdzie przewodność i żywotność mają krytyczne znaczenie. Zobacz produkt →
Gdy ciśnienie w układzie musi pozostać poniżej 1x10 -9 mbar, w zaworze należy zastosować kołnierz CF i metalową uszczelkę. Kołnierz CF ściska uszczelkę z miedzi beztlenowej pomiędzy dwiema krawędziami noża, tworząc uszczelnienie zgrzewane na zimno, które zapewnia wyjątkowo niski poziom wycieków.
Zasuwy o ultrawysokiej próżni są stosowane w epitaksji z wiązek molekularnych (MBE), technikach analizy powierzchni, takich jak XPS i AES, systemach próżniowych akceleratorów cząstek oraz narzędziach do implantacji jonów. W tych zastosowaniach zasuwa nie może odprowadzać zanieczyszczeń do środowiska UHV, dlatego korpus jest często wykonany ze stali nierdzewnej 304 lub 316L z powierzchnią polerowaną elektrolitycznie lub wypalaną próżniowo.
W zasuwach UHV stosowane są mechanizmy łącznikowe i mechanizmy z kulką stalową. Mechanizmy z kulkami stalowymi są powszechne w mniejszych rozmiarach i położeniach o dużej liczbie cykli, natomiast typ połączenia jest preferowany w przypadku kołnierzy CF o dużej średnicy, gdzie siła zamykająca musi być przykładana równomiernie.
Do zastosowań UHV, gdzie zasuwa musi utrzymywać ciśnienie bazowe poniżej 10 -9 mbar, an Zasuwa o ultrawysokiej próżni z kołnierzem CF o dużej średnicy zapewnia integralność uszczelnienia metalowego, jakiej wymagają te systemy.
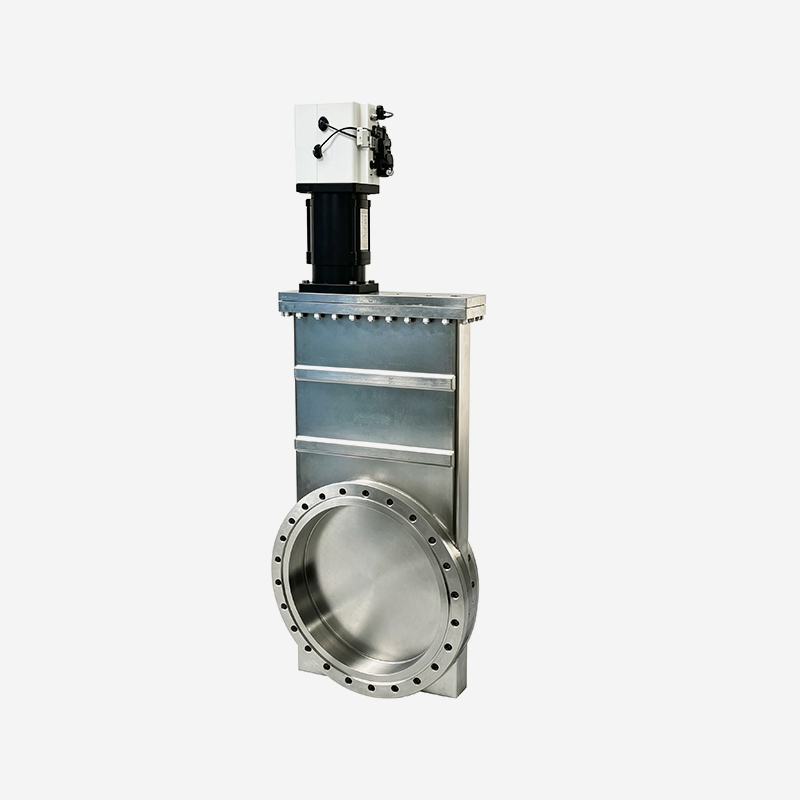 Zasuwa odcinająca do bardzo wysokiego podciśnienia z kołnierzem CF i metalową uszczelką Zaprojektowany dla systemów UHV wymagających ciśnień podstawowych poniżej 10^-9 mbar, ten zawór pneumatyczny wykorzystuje kołnierz CF i miedzianą uszczelkę, aby zapewnić niezawodne metalowe uszczelnienie. Zobacz produkt →
W produkcji półprzewodników i fotowoltaiki płytki i podłoża szklane muszą przemieszczać się poziomo z komory transferowej do komory procesowej. Okrągła zasuwa ogranicza szerokość podłoża, przez które może przejść. Zasuwa prostokątna rozwiązuje ten problem kształtując przejście w kształcie prostokąta.
Prostokątne zasuwy są powszechne w komorach przesyłowych, narzędziach klastrowych i urządzeniach fotowoltaicznych typu inline. Po otwarciu prostokątna brama chowa się do górnego zbiornika, odsłaniając pełne prostokątne przejście. Powierzchnia uszczelnienia jest większa niż w przypadku zaworu okrągłego o porównywalnej średnicy, dlatego siłownik musi zapewniać większą siłę zamykania. Siłownik pneumatyczny z trzpieniem uszczelnionym mieszkiem to typowa konfiguracja, ponieważ utrzymuje stronę procesową w czystości i zajmuje ograniczoną dostępną przestrzeń.
Gdy próżniowa komora transferowa musi obsługiwać podłoża prostokątne, a prostokątny zawór zasuwowy do zastosowań związanych z przenoszeniem próżni jest właściwym rozwiązaniem.
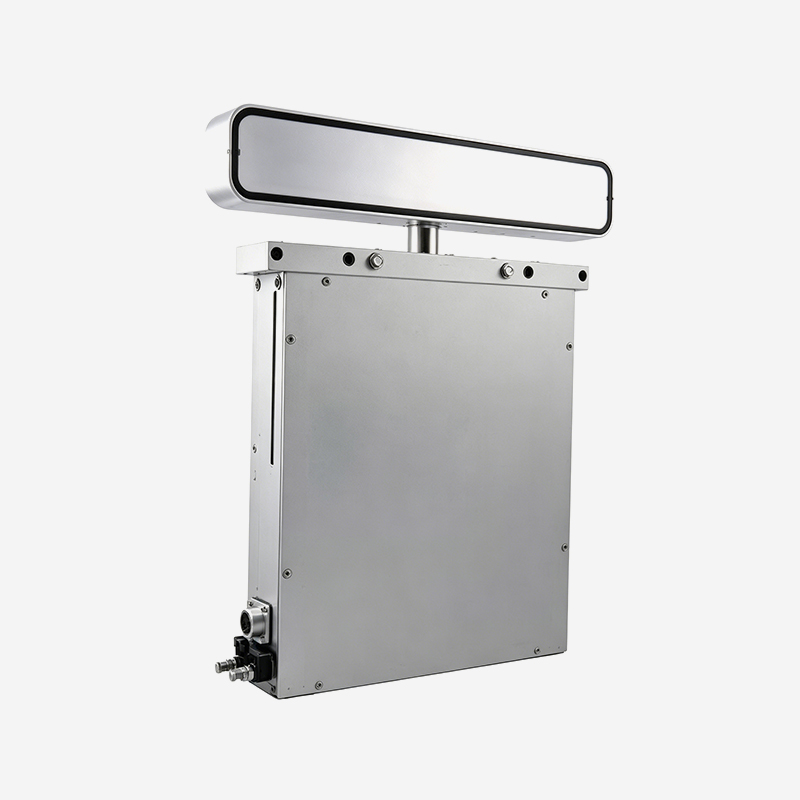 Zasuwa prostokątna do próżniowego przenoszenia podłoży Ta prostokątna zasuwa kształtuje swój kanał jako prostokąt, aby pomieścić płaskie podłoża, takie jak płytki, umożliwiając płynny poziomy transfer w komorach próżniowych. Zobacz produkt →
Wadliwy zasuwa zwykle ulega awarii poza główną powierzchnią uszczelniającą. Uszczelnienie trzpienia i siłownik to elementy najczęściej odpowiedzialne za przestoje. Zrozumienie słabych punktów pomaga zespołom konserwacyjnym zaplanować działania zapobiegawcze.
| Tryb awarii | Pierwotna przyczyna | Łagodzenie |
|---|---|---|
| Zajęcie bramy | Pozostałości po procesie lub zdegradowany smar na bramie | Używaj materiałów odpornych na pozostałości, zaplanuj okresowe wypalanie |
| Wyciek uszczelki trzpienia | Zużyty O-ring lub zmęczenie miecha | W krytycznych procesach należy używać trzpieni z uszczelnieniem mieszkowym i aktywnie wymieniać |
| Dryf wyłącznika krańcowego | Luz mechaniczny wynikający z nagromadzonych wibracji | Użyj zatrzaskowych wyłączników krańcowych, sprawdź sprzężenie zwrotne położenia podczas PM |
Precyzja obróbki określa, jak długo zasuwa utrzyma swoją uszczelkę. Korpus zaworu wykonany z pojedynczej odkuwki ze stali nierdzewnej utrzymuje tolerancje lepiej niż zespół spawany, ponieważ spawanie wprowadza odkształcenia, które mogą rozprzestrzeniać się na powierzchnię uszczelniającą kołnierza.
Kupujący powinni ocenić trzy punkty przed złożeniem zamówienia:
Grupa SUNFUN zajmuje się produkcją precyzyjną od 1986 roku i jest w stanie obrabiać części z dokładnością do 0,001 milimetra, obejmując komponenty od 0,1 grama do 150 ton. Zdolność ta ma decydujące znaczenie przy produkcji korpusów i kołnierzy zasuw, ponieważ dopasowanie pomiędzy obrobionymi częściami decyduje o równomierności skoku zasuwy i powtarzalności uszczelnienia próżniowego.
Aby uzyskać szczegółowe informacje o tym, jak produkowane i sprawdzane są precyzyjnie obrobione części, przeczytaj nasz przewodnik na temat jak produkowane są precyzyjnie obrobione części .
Różnica polega na standardzie kołnierza i materiale uszczelniającym. Zasuwy wysokopróżniowe wykorzystują kołnierze KF lub ISO z O-ringami FKM i utrzymują ciśnienia do 10 -7 mbar. Zasuwy o ultrawysokiej próżni wykorzystują kołnierze CF z uszczelkami z miedzi beztlenowej i utrzymują ciśnienia poniżej 10 -10 mbar.
W przypadku normalnego użytkowania produkcyjnego z umiarkowaną cyklicznością należy zaplanować inspekcję co 6 do 12 miesięcy. Jeśli zawór uruchamia się więcej niż 1000 razy dziennie, skróć ten odstęp. Skoncentruj się na uszczelnieniu trzpienia, stanie powierzchni bramy i ustawieniu wyłącznika krańcowego.
Tak, ale ten tryb nie jest idealny. Kiedy na zamkniętą zasuwę przyłożona jest różnica ciśnień wynosząca jedną atmosferę, powierzchnie uszczelniające zużywają się szybciej. Niektórzy producenci definiują oddzielną wartość ciśnienia atmosferycznego. Przed użyciem zaworu w sekwencji odpowietrzania w górę i w dół należy zawsze sprawdzić znamionową różnicę ciśnień podaną przez producenta.
Najprostszym sposobem ograniczenia ryzyka jest przestrzeganie ustrukturyzowanej listy kontrolnej:
Spełniając standardy HV i UHV, komory te są rygorystycznie testowane pod kątem szczelności przy u...
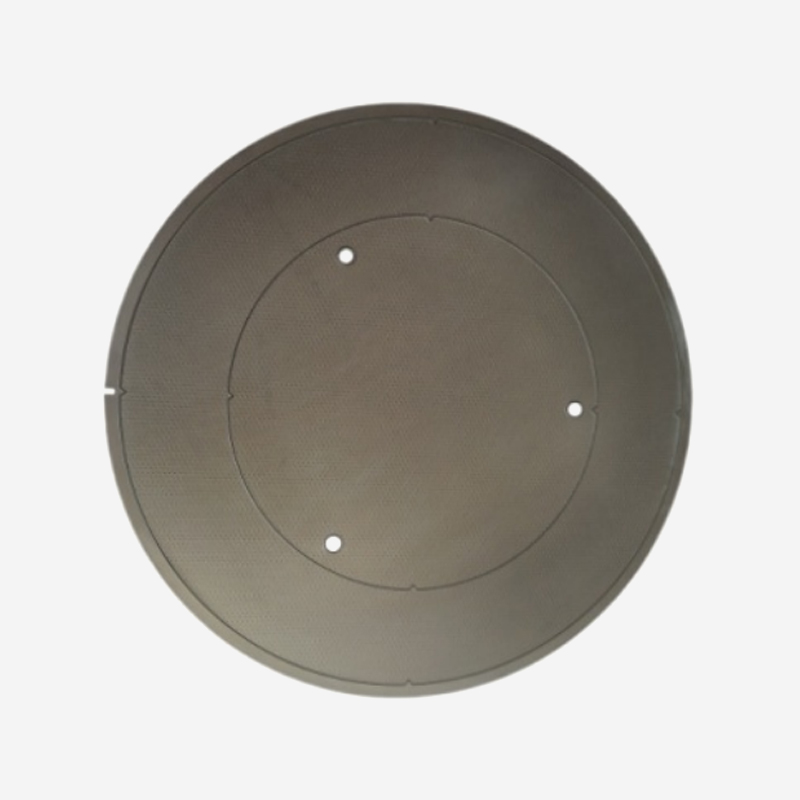
Węglik krzemu ma współczynnik rozszerzalności cieplnej porównywalny z krzemem i charakteryzuje si...
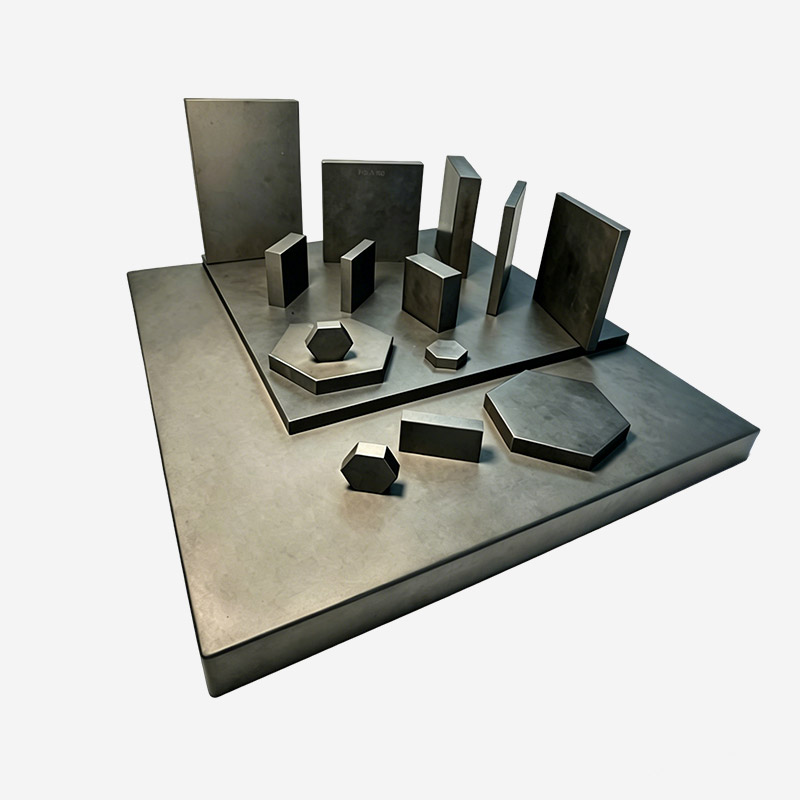
Materiał węglika krzemu posiada wyjątkowe właściwości, które są szczególnie odpowiednie do wytwar...
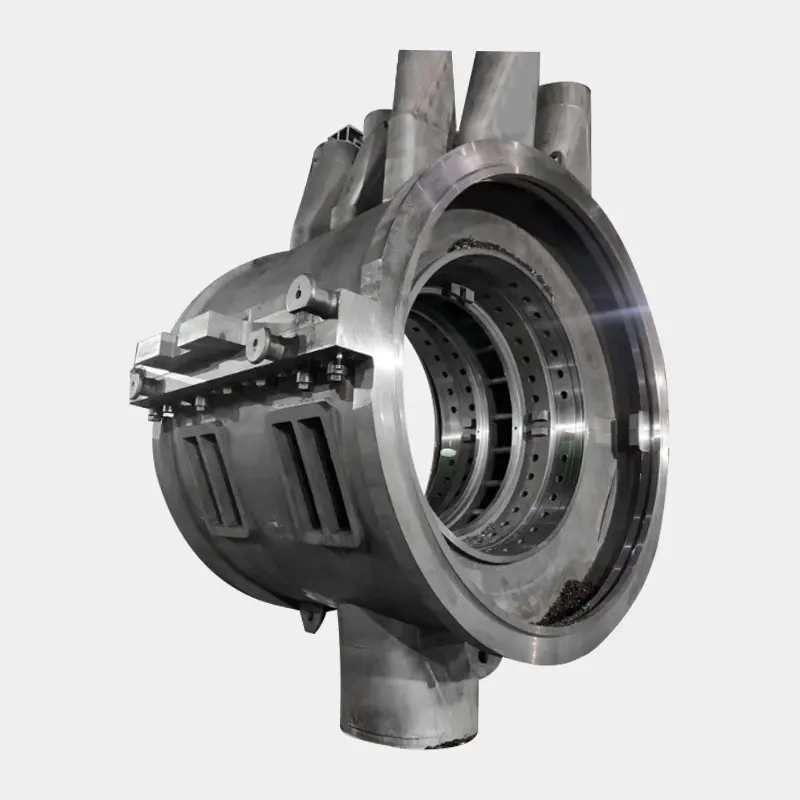
Całkowita długość cylindra wynosi 5300 mm * szerokość 3294 mm * wysokość 6435 mm. Całkowita waga ...
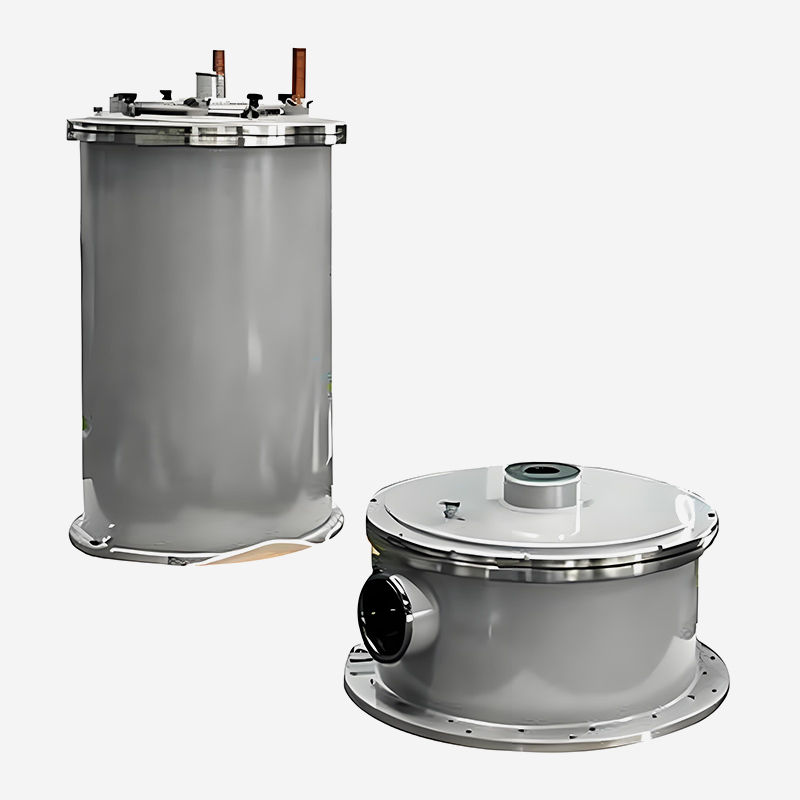
Zaprojektowany specjalnie do wzrostu kryształów SiC i GaN, zapewniający wyjątkową stabilność pola...
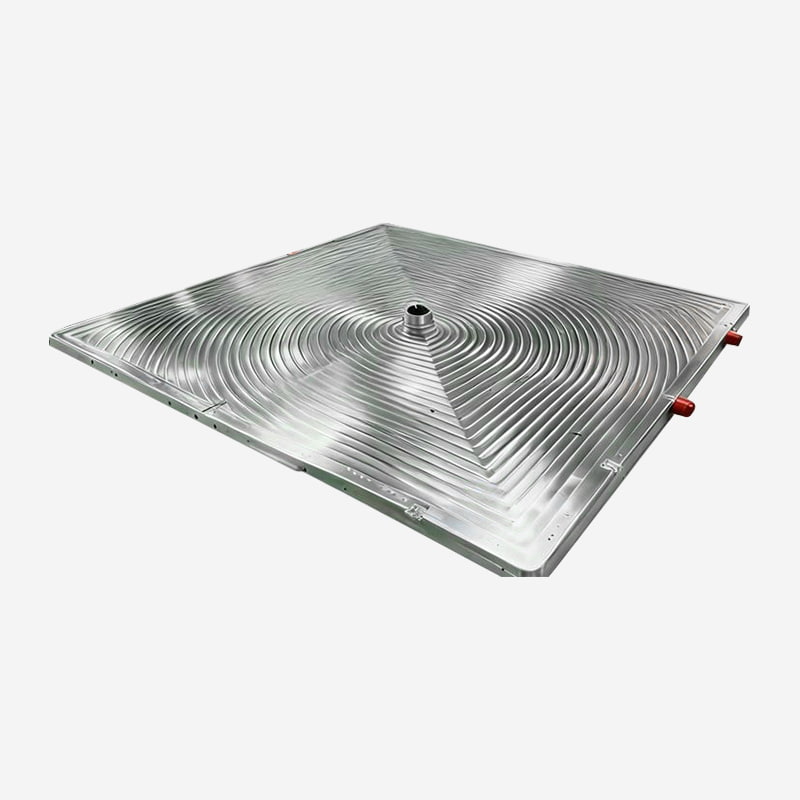
Komory te, wykonane precyzyjnie z wytrzymałych stopów aluminium, oferują lekką konstrukcję i dosk...
Gotowy na wspólne innowacje? Skontaktuj się z naszymi ekspertami.
Skontaktuj się z nami
Address: 288 Shande Road, miasto Shanyang, dystrykt Jinshan, Szanghaj, Chiny TEL/WhatsApp:Terminal mobilny