
Ogólne półprzewodnikowe komory próżniowe o wysokiej i bardzo wysokiej próżni
Spełniając standardy HV i UHV, komory te są rygorystycznie testowane pod kątem szczelności przy u...

Badacz dokręca kołnierz CF, uruchamia pompę wspomagającą i obserwuje, jak wskaźnik jonów wzrasta powyżej 10⁻⁸ mbar. Potem się zawiesza. System utrzymuje niską próżnię, ale zakres ultrawysokiej próżni pozostaje poza zasięgiem. Ten scenariusz ma miejsce w laboratoriach i na liniach produkcyjnych częściej, niż większość inżynierów jest skłonna przyznać – i prawie w każdym przypadku winowajcą nie jest pompa ani manometr, ale same komponenty.
Systemy ultrawysokiej próżni (UHV) wymagają innego sposobu myślenia niż zwykłe konfiguracje wysokiej próżni. W zakresie ciśnień poniżej 10⁻⁷ mbar każdy materiał, każda spoina, każda uszczelka i każde wykończenie powierzchni wpływa na osiągalne ciśnienie bazowe. Wybór słuszności komponenty o ultrawysokiej próżni dlatego nie jest to kwestia preferencji — jest to różnica między systemem, który osiąga 10⁻¹⁰ mbar, a takim, który nigdy nie opuszcza zakresu 10⁻⁶.
W tym przewodniku wyjaśniono, jak działają komponenty UHV, gdzie występują awarie i co należy sprawdzić przed związaniem współpracy z dostawcą.
UHV zaczyna się tam, gdzie zwykła fizyka próżni zmienia charakter. Poniżej około 10⁻⁷ mbar przepływ gazu staje się molekularny — cząsteczki zderzają się ze ścianami znacznie częściej niż ze sobą. Odgazowywanie z powierzchni przejmuje pierwotne obciążenie powietrzem jako dominujące źródło gazu. A wskaźniki wycieków, które nie mają znaczenia przy 10⁻⁵ mbar, stają się katastrofalne przy 10⁻¹⁰ mbar.
Z tego powodu komponent rzeczywiście dopuszczony do użytku UHV musi spełniać jednocześnie cztery warunki:
Te cztery kryteria wyjaśniają, dlaczego standardowego kołnierza przemysłowego lub komercyjnego zaworu kulowego nie można po prostu „przystosować” do pracy UHV. Metalurgia, geometria uszczelnienia i stan powierzchni wewnętrznej różnią się od konwencjonalnych komponentów.
Wybór materiału określa teoretyczny pułap wydajności systemu UHV; wykończenie powierzchni określa, jak blisko sufitu można się zbliżyć.
Stal nierdzewna typu 316L jest podstawą konstrukcji UHV. Niska zawartość węgla zmniejsza wytrącanie się węglika chromu podczas spawania, a jego austenityczna struktura nie ulega magnetycznym przemianom fazowym – co jest kluczową właściwością, gdy elementy znajdują się w pobliżu optyki elektronowej lub ścieżki wiązki. Tytan pojawia się tam, gdzie liczy się waga lub rozszerzalność cieplna. Aluminium jest dopuszczalne w niektórych komorach UHV, szczególnie dużych, pod warunkiem odpowiedniego przygotowania powierzchni.
Skale szybkości odgazowania z efektywną powierzchnią. Chropowata powierzchnia o Ra 3,2 µm wychwytuje parę wodną i węglowodory znacznie bardziej agresywnie niż powierzchnia elektropolowana o Ra 0,4 µm. W przypadku najwyższych poziomów próżni powierzchnie wewnętrzne to zazwyczaj:
Dlatego dwie komory o identycznej geometrii mogą mieć zupełnie różne ciśnienia bazowe. Metal jest taki sam; praca powierzchniowa nie jest.
Każde złącze w systemie UHV jest potencjalną drogą wycieku. Wybór kołnierzy i uszczelek determinuje zatem zarówno osiągalną próżnię, jak i obciążenie konserwacyjne systemu.
Dla ciśnień od 10⁻⁷ do 10⁻¹² mbar dominuje system CF (ConFlat). Złącze CF wykorzystuje krawędź noża na każdej powierzchni kołnierza, która wgryza się w uszczelkę z miękkiego metalu — zazwyczaj z miedzi beztlenowej lub OFC posrebrzanej — tworząc hermetyczne uszczelnienie. Ponieważ nie zawiera elastomeru, złącza CF można wypalać w temperaturze 450°C i po prawidłowym dokręceniu utrzymują ciśnienie przez czas nieokreślony.
Tym, co odróżnia dobrze wykonany kołnierz CF od kiepskiego, nie jest sam półfabrykat kołnierza, ale geometria ostrza. Ostrość krawędzi, jednorodność wysokości i twardość powierzchni decydują o tym, czy uszczelka odkształca się równomiernie na całym obwodzie. Niekonsekwentna obróbka powoduje tutaj wycieki, które pojawiają się dopiero po cyklach termicznych.
W przypadku zastosowań wymagających pełnej kompatybilności z UHV praktycznym wyborem jest certyfikowana para kołnierzy CF — nieobrotowa w przypadku połączeń konstrukcyjnych, obrotowa w przypadku trudności w wyrównaniu.
Kołnierze KF (szybkokołnierzowe) i kołnierze ISO wykorzystują elastomerowe pierścienie typu O-ring — zazwyczaj z Vitonu lub innych związków o niskim stopniu odgazowania — ściśnięte pomiędzy pierścieniami centrującymi. Systemy te są wygodne, niedrogie i całkowicie odpowiednie do stosowania w wysokiej próżni (10⁻³ do 10⁻⁷ mbar). Ponieważ jednak elastomery odgazowują, pochłaniają wodę i ulegają degradacji podczas pieczenia, złącza KF i ISO nie są w stanie zapewnić ciśnień podstawowych ani temperatur wypalania, których wymaga prawdziwa usługa UHV.
To powiedziawszy, konfiguracje hybrydowe są powszechne w systemach UHV: złącza KF stosowane po stronie obróbki zgrubnej, złącza CF po stronie wysokiej próżni. Zrozumienie granicy między nimi jest częścią kompetentnej architektury systemu.
W systemach KF i ISO pierścień centrujący pełni podwójną funkcję. Centruje kołnierze, ale zawiera również jeden lub dwa pierścienie typu O-ring. Pierścień z niewłaściwą twardością pierścienia O-ring, z niewłaściwą głębokością rowka lub złą średnicą wewnętrzną będzie przeciekał pod wpływem wypalania lub będzie luźno wibrował w układach pompowanych. Są to małe części o ponadwymiarowych konsekwencjach.
Komora próżniowa to scena, na której występują wszystkie pozostałe elementy. Jego konstrukcja decyduje o wydajności pomp, równomiernym wypalaniu się systemu i łatwości czyszczenia wnętrza.
Spoiny o pełnej penetracji nie podlegają negocjacjom w UHV. Spoiny punktowe i spoiny częściowe tworzą martwe objętości, które powoli odgazowują się w ciągu dni lub tygodni. Każdy szew spawalniczy musi być ciągły, pozbawiony porowatości i idealnie gładki po stronie podciśnienia, aby zmniejszyć powierzchnię.
Praktyczna zasada: jeśli nie możesz sprawdzić spoiny od strony podciśnienia, nie możesz jej zaufać w UHV.
Pasywacja przywraca ochronną warstwę tlenków. Elektropolerowanie idzie dalej, usuwając kontrolowaną warstwę materiału i wygładzając mikroskopijne szczyty. W przypadku komór UHV stosowanych w zastosowaniach półprzewodników lub cząstek elektrophishing do Ra ≤ 0,4 µm przy zweryfikowanej czystości jest standardową praktyką.
Komory przeznaczone do przetwarzania półprzewodników trzeciej generacji, takie jak sprzęt SiC, podlegają jeszcze bardziej rygorystycznym ograniczeniom dotyczącym materiału i czystości. Sama komora staje się zmienną procesową.
 Półprzewodnikowe komory próżniowe HV/UHV przetestowane pod kątem szczelności helem Komory te są przeznaczone do wymagających procesów półprzewodnikowych, takich jak produkcja SiC, przy czym testy szczelności helem zapewniają bardzo niskie współczynniki wycieków. Ich sztywność i precyzyjna obróbka nadają się do środowisk o wysokiej próżni, w których geometria komory ma bezpośredni wpływ na wydajność systemu. Zobacz produkt →
W przepływie swobodnie molekularnym przewodnictwo jest czysto geometryczne. Długi, wąski otwór łączący komorę z pompą może zmniejszyć efektywną prędkość pompowania 10-krotnie lub więcej. Projektanci powinni rozmieścić porty pompy tak, aby zminimalizować długość ścieżki, unikać kolanek pod kątem prostym, jeśli to możliwe, i dobrać wymiary wszystkich portów, zakładając, że pompa jest tak skuteczna, jak pozwala na to ścieżka.
Każda ruchoma część wewnątrz lub w systemie UHV stanowi wyzwanie dla filozofii uszczelniania. Zawory muszą izolować sekcje bez wprowadzania źródeł odgazowania; przepusty muszą przenosić ruch do próżni bez wycieków.
Trzy rodziny zaworów spełniają większość wymagań UHV:
| Typ zaworu | Mechanizm uszczelniający | Typowy zasięg | Możliwość pieczenia |
|---|---|---|---|
| Całkowicie metalowy zawór kątowy | Uszczelka miedziana ściśnięta klinem | WN do UHV | Do 300°C |
| Zasuwa z uszczelnieniem metalowym | Uszczelka metalowa, mechanizm bramy przesuwnej | WN do UHV | Do 200°C |
| Pneumatyczny zawór mieszkowy | O-ring lub uszczelka metalowa z Vitonu, siłownik mieszkowy | HV, niektóre modele UHV | Zależy od uszczelki |
W przypadku systemów, które muszą wielokrotnie izolować śluzę ładunkową lub komorę procesową, niezawodna, całkowicie metalowa zasuwa jest często jedyną realistyczną opcją. Zawory uszczelnione elastomerem w końcu poluzują się, pochłoną parę wodną i przeciągną ciśnienie podstawowe w górę.
Przepusty elektryczne w UHV zazwyczaj składają się z przewodnika wlutowanego w ceramikę izolacyjną, która z kolei jest przyspawana do kołnierza CF. Przepusty ferrofluidowe zapewniają ruch obrotowy przy wyjątkowo niskim wycieku, ale wymagają ostrożności w zakresie temperatury i pól magnetycznych. Dostępne są liniowe i obrotowe przepusty mechaniczne wykorzystujące pierścienie typu O-ring pompowane różnicowo, ale w przypadku zastosowań UHV preferowane są konstrukcje z mieszkami spawanymi ze względu na zerową dynamiczną ścieżkę wycieku.
Żadna pojedyncza pompa nie pokrywa całego zakresu ciśnień od atmosfery do 10⁻¹⁰ mbar. Praktyczny stos pomp UHV opiera się na urządzeniach etapowych, przy czym każdy stopień wypełnia lukę ciśnieniową do następnego.
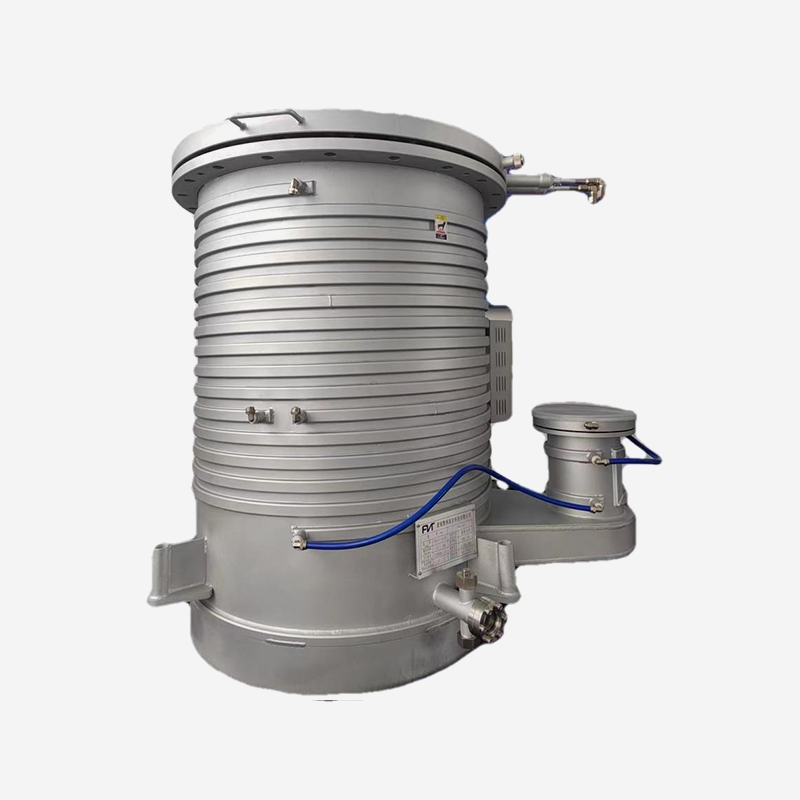
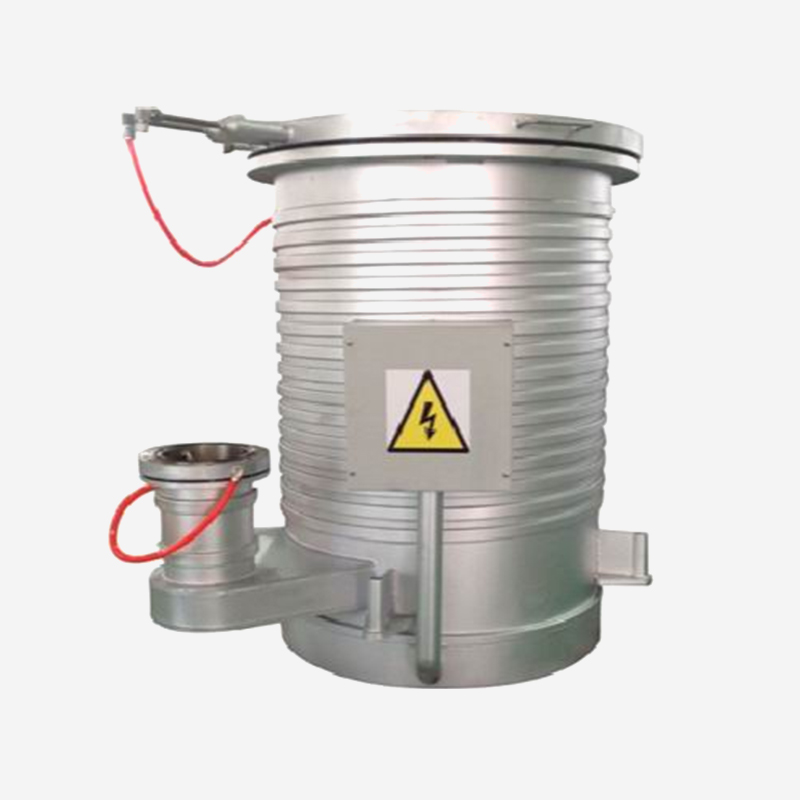
Pompy dyfuzyjne oleju pozostają istotne w systemach UHV, które pompują duże objętości lub obsługują duże ładunki gazu. Brak ruchomych części i duża przepustowość przy niskich ciśnieniach czynią je przydatnymi w warunkach przemysłowych i badawczych – pod warunkiem zastosowania wymrażacza i ostrożnego zarządzania przepływem wstecznym.
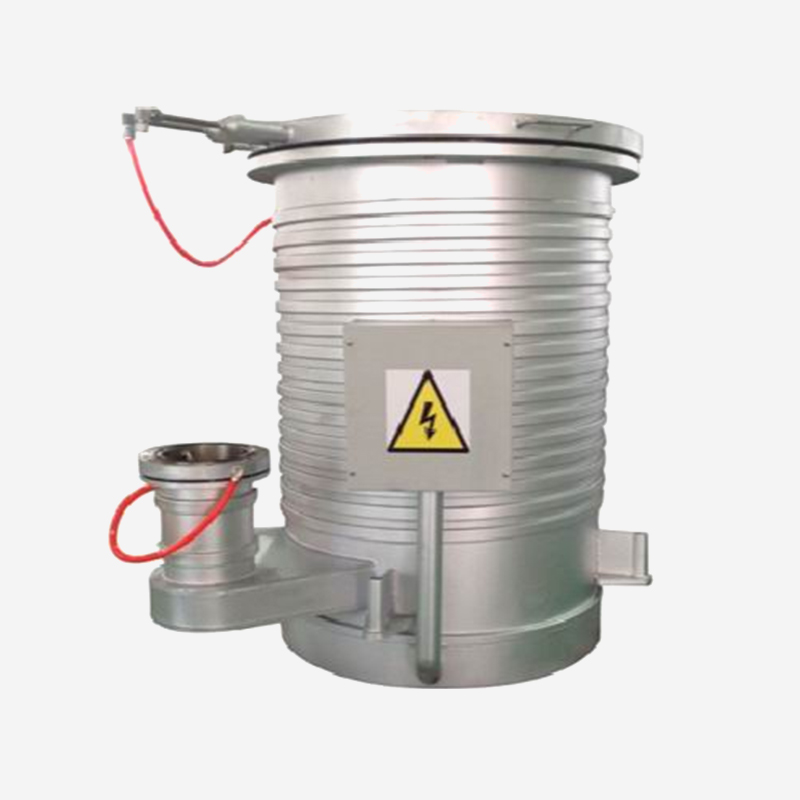 Pompa dyfuzyjna oleju DPM-16 o dużej przepustowości UHV Pompa ta radzi sobie z dużymi ładunkami gazu w systemach UHV bez ruchomych części, dzięki czemu jest niezawodna w zastosowaniach przemysłowych i badawczych. Wymuszone chłodzenie wodą i kompatybilność z wymuszarką pomagają zarządzać przepływem wstecznym, co ma kluczowe znaczenie dla utrzymania ogólnej wydajności systemu. Zobacz produkt →
Pompa, która przenosi system z atmosfery do wysokiej próżni, usuwa 99,99999% wszystkich cząsteczek gazu. Jeśli ten stopień jest nieefektywny, zanieczyszczony lub dławiony przez zatkaną linię przednią, cały system ma problemy, niezależnie od jakości komponentów UHV znajdujących się dalej.
Montaż systemu UHV z najwyższej jakości komponentów nie jest końcem – jest nim weryfikacja. Fazę uruchomienia dominują dwa procesy.
W temperaturze pokojowej powierzchnia ze stali nierdzewnej uwalnia parę wodną przez wiele miesięcy. Wypiekanie w temperaturze 150–250 °C przyspiesza desorpcję, usuwając warstwę wody w ciągu kilku godzin lub dni, a nie miesięcy. Systemy przeznaczone na 10⁻¹⁰ mbar po prostu nie osiągną docelowego ciśnienia bez skutecznego cyklu wypalania.
Wymóg ten ma praktyczne konsekwencje dla doboru komponentów. Każdy kołnierz, zawór, manometr i wziernik muszą tolerować powtarzające się cykle termiczne bez degradacji. To jest prawdziwy powód, dla którego uszczelki elastomerowe zawodzą w systemach UHV: zwęglają się, wydzielają gaz lub tracą podatność po kilku cyklach pieczenia.
Wykrywanie nieszczelności za pomocą spektrometru mas przy użyciu helu jest złotym standardem weryfikacji UHV. Dobrze zbudowany system powinien wykazywać współczynnik wycieku helu poniżej 10⁻¹⁰ mbar·L/s. Wartość powyżej 10⁻⁸ mbar·L/s wskazuje na rzeczywistą nieszczelność, którą należy znaleźć i naprawić przed oddaniem systemu do użytku.
Jakość komponentów różni się znacznie w zależności od producenta. Ponieważ większość komponentów UHV jest instalowana wewnątrz zespołów spawanych lub ukryta pomiędzy kołnierzami, niska jakość często pojawia się dopiero po tygodniach uruchamiania.
Te pytania mają znaczenie, ponieważ wydajność UHV nie jest widoczna w arkuszu danych. Ten sam model kołnierza z różnych fabryk może różnić się jakością ostrza noża, chropowatością wewnętrzną i dyscypliną czyszczenia – co skutkuje różnicami w ciśnieniu podstawowym rzędu rzędów wielkości.
Rozumieją to dostawcy posiadający wieloletnie doświadczenie w obróbce precyzyjnej. Dyscyplina wymagana w celu zachowania tolerancji 0,001 mm, zarządzania certyfikacją materiałów i kontroli stanu powierzchni przekłada się bezpośrednio na produkcję komponentów UHV. Jest to jeden z powodów, dla których najbardziej niezawodne części UHV często pochodzą od producentów mających korzenie w inżynierii precyzyjnej, a nie od standardowych złączek i instalacji hydraulicznych.
Systemy ultrawysokiej próżni nagradzają cierpliwość i karzą za pójście na skróty. Wybrane komponenty determinują każdy mierzalny wynik: ciśnienie podstawowe, czas odpompowywania, stopień nieszczelności, stabilność wypalania i koszt posiadania w całym okresie użytkowania systemu.
Zacznij od uszczelek i kołnierzy, skąd bierze się większość usterek. Następnie spójrz na geometrię komory i spoiny, które decydują o odgazowaniu i przewodności. Wybierz zawory i przepusty w oparciu o cykle termiczne i niezawodność, a nie tylko cenę katalogową. I wszystko zweryfikuj — bo w ultrawysokiej próżni nie liczą się dobre intencje, ale zmierzone wycieki.
Komponenty o ultrawysokiej próżni są produkowane tak, aby zmniejszać ryzyko wycieków, wykorzystywać materiały o niższym stopniu odgazowania, są odporne na wyższe temperatury wypalania i są czyszczone bardziej rygorystycznie niż standardowe komponenty o wysokiej próżni. W praktyce oznacza to uszczelnienia metalowe, konstrukcję spawaną, sprawdzoną szczelność i kontrolowaną obróbkę powierzchni.
Kołnierze KF opierają się na elastomerowych pierścieniach uszczelniających typu O-ring, które pochłaniają parę wodną i ulegają zniszczeniu pod wpływem ciepła. Nie nadają się do obsługi UHV. Do połączeń UHV należy stosować kołnierze CF z uszczelkami miedzianymi, a komponenty KF rezerwować do linii obróbki zgrubnej i innych sekcji innych niż UHV.
Poproś o certyfikaty materiałowe, zapisy dotyczące obróbki powierzchni, wyniki testu szczelności helu i maksymalną temperaturę wypalania. Bez tych weryfikacji nie należy zakładać, że komponent reklamowany jako „odporny na próżnię” jest bezpieczny dla UHV.
W komorach UHV nie należy stosować stali ocynkowanej, żeliwa, porowatego aluminium i większości standardowych elastomerów. Stopy o wysokiej zawartości cynku, ołowiu lub siarki również nadmiernie odgazowują. Mosiądz jest na granicy i należy go stosować tylko w małych ilościach po weryfikacji.
Sprawdź w kolejności trzy obszary: po pierwsze, pod kątem autentycznych wycieków za pomocą helowego wykrywacza nieszczelności; po drugie, z powodu zanieczyszczenia lub niewystarczającego wypalenia; po trzecie, dla efektywnej prędkości pompowania w komorze. W praktyce większość usterek UHV ma swój początek w kołnierzu lub zaworze, a nie w pompie czy manometrze.
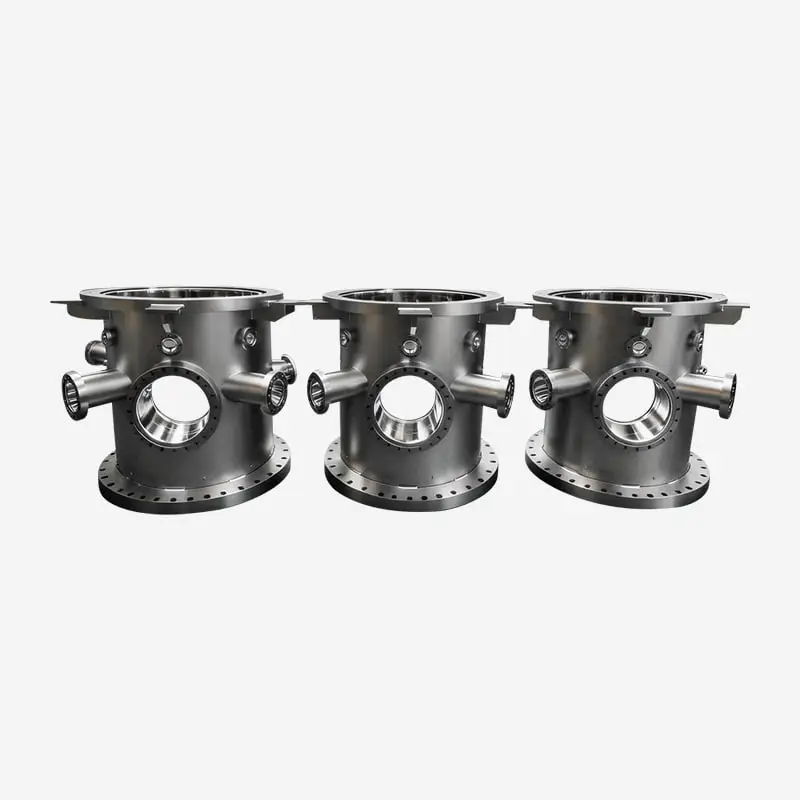
Spełniając standardy HV i UHV, komory te są rygorystycznie testowane pod kątem szczelności przy u...
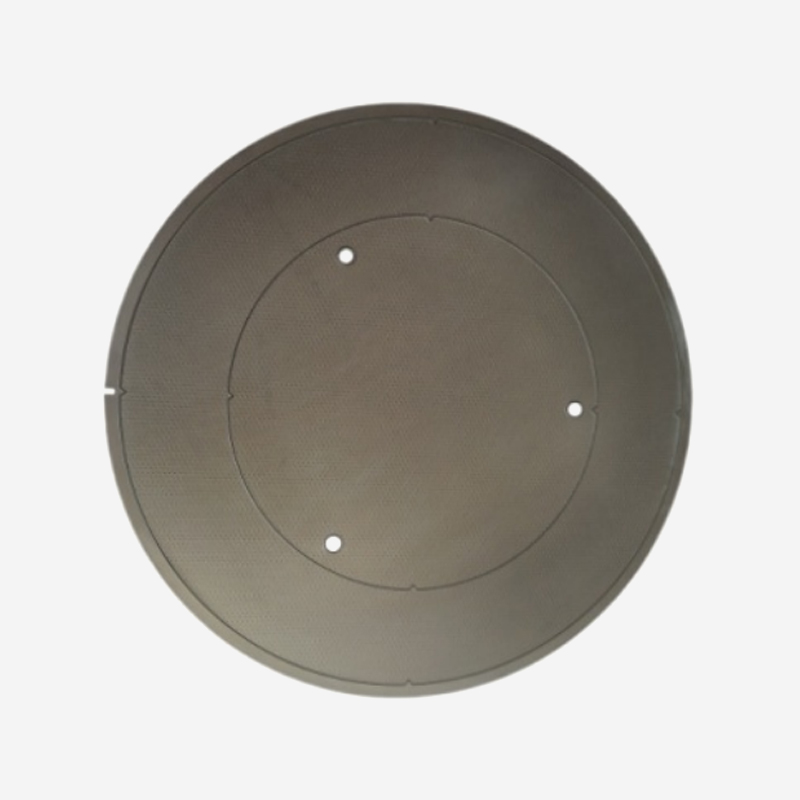
Węglik krzemu ma współczynnik rozszerzalności cieplnej porównywalny z krzemem i charakteryzuje si...
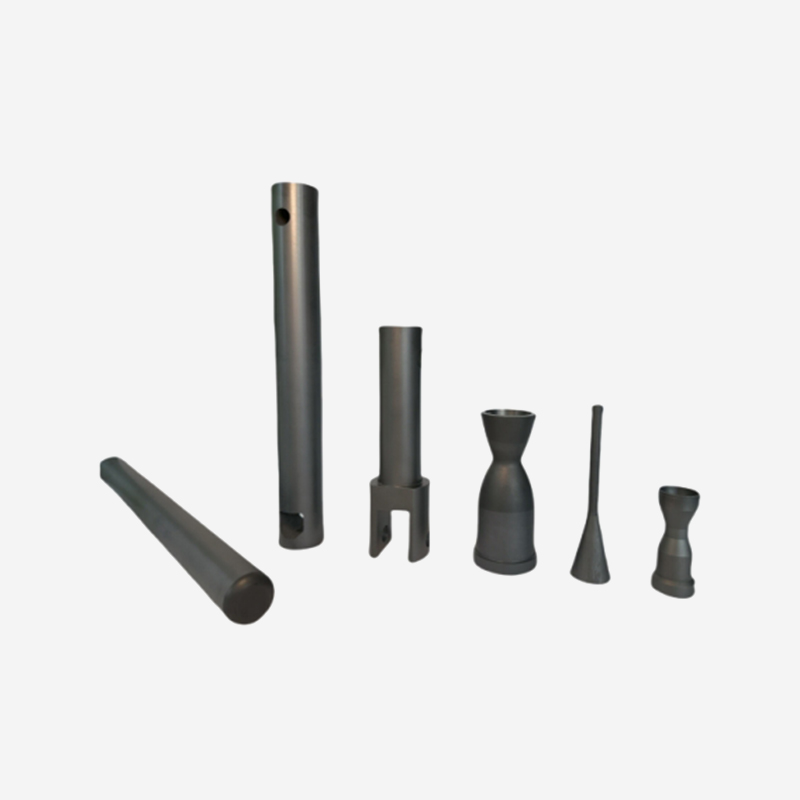
W najbardziej wymagających zastosowaniach wysokotemperaturowych spiekany węglik krzemu przewyższa...
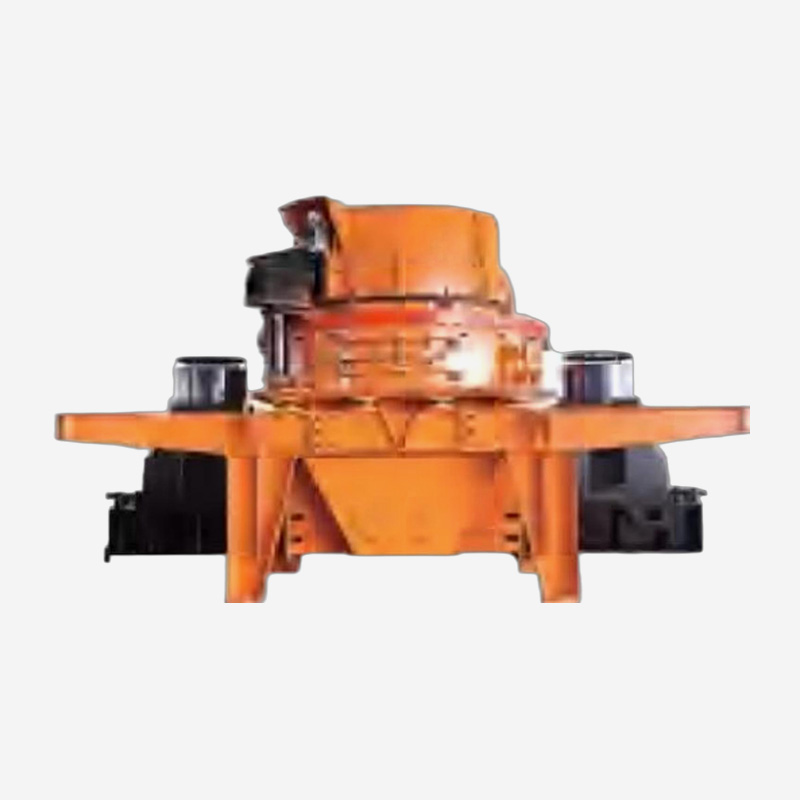
Kruszarka udarowa z głębokim wgłębieniem pionowym serii VSI to maszyna opracowana przez naszą fir...
Gotowy na wspólne innowacje? Skontaktuj się z naszymi ekspertami.
Skontaktuj się z nami
Address: 288 Shande Road, miasto Shanyang, dystrykt Jinshan, Szanghaj, Chiny TEL/WhatsApp:Terminal mobilny